-
 JDB čvrsto podmaziva ležaj JDB650 Samopodmazujući mesingani ležajevi bez ulja
-
 JDB čvrsto podmaziva ležaj Cjevasta samopodmazujuća brončana čahura Grafitni začepljeni klizni klizni ležaj JPBW, JPBF
-

-

-
 SF-2 granično podmazivanje ležaja SF-2WC Standardna metrička samo-podmaziva Spoj podmetača podloška podloška za podloške
-
-
-
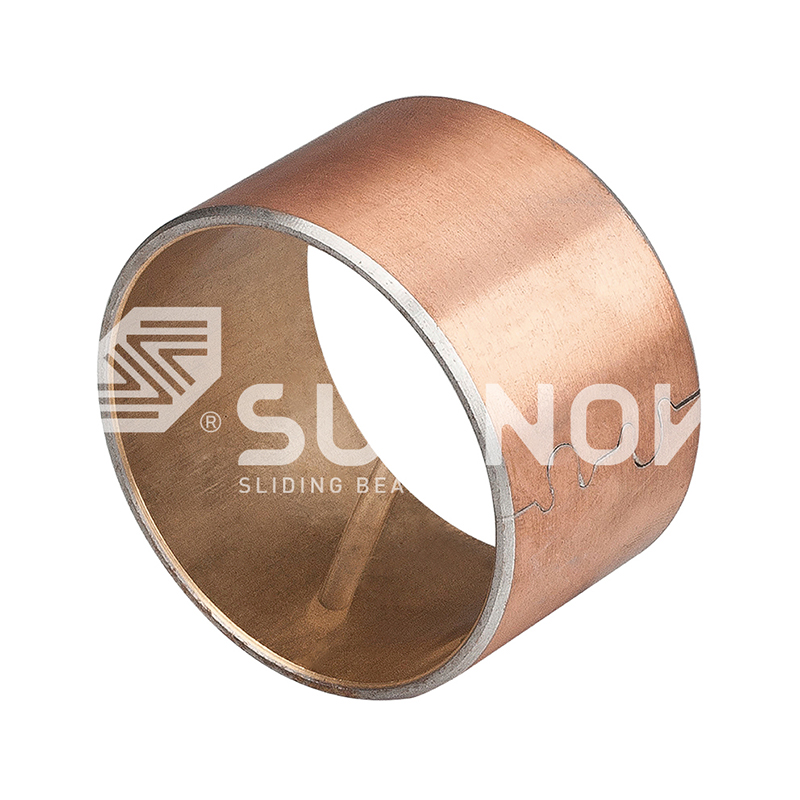
 FB090 brončana omotana ležaja FB090 brončana omotana ležaja


Čimbenici koji utječu na vijek trajanja brončane čahure: materijal, opterećenje i podmazivanje
Vijesti o industriji-Brončana čahura koja se pokvari nakon šest tjedana i ona iz iste proizvodne serije koja radi šest godina može biti identične legure i dimenzija. Ono što se razlikuje je sve oko ležaja: opterećenje koje nosi, brzina kojom klizi, stanje osovine, kvaliteta podmazivanja, temperatura, razina onečišćenja i pristajanje postignuto tijekom ugradnje. Životni vijek brončane čahure nije fiksni kataloški broj; to je rezultat tih međudjelovanja čimbenika.
Praktičan zaključak za inženjere i stručnjake za nabavu je da se prerano trošenje čahure u velikoj mjeri može spriječiti kada se faktori pregledaju u fazi specifikacije. Ovaj članak objašnjava svaki ključni čimbenik, mehanizam koji ga povezuje s trošenjem i specifične parametre koje vrijedi provjeriti prije naručivanja.
Vrsta legure i struktura materijala Postavite početnu točku
Porodica legura određuje tvrdoću, čvrstoću i otpornost na trošenje čahure. Tri obitelji bakrenih legura pokrivaju većinu zadataka industrijske brončane čahure, a svaka se tijekom rada ponaša drugačije.
| Obitelj legure | Nosivost | Otpornost na habanje | Tipične primjene |
|---|---|---|---|
| Kositrena bronca | Srednje–visoka | dobro | Opći strojevi, vodilice, mjenjači, pumpe |
| Aluminijska bronca | visoko | Vrlo dobro | Teška oprema, udarna opterećenja, rudarski strojevi |
| mjed | srednje | Umjereno | Dijelovi otporni na koroziju, klizanje male brzine |
Kositrena bronca je konvencionalan izbor jer kombinira dobru sposobnost ugradnje, što znači da može apsorbirati male čestice onečišćenja bez zarezivanja osovine, s pouzdanom čvrstoćom na zamor pod cikličkim opterećenjem. Aluminijska bronca nudi veću tvrdoću i nosivost, što odgovara opremi s udarnim opterećenjem, ali zahtijeva tvrđu i bolju završnu spojnu osovinu. Mjed je ekonomičan i jednostavan za obradu; njegove se granice pojavljuju pod kontinuiranim velikim opterećenjem, gdje njegova niža granica tečenja dopušta deformaciju provrta i gubitak oslonca za osovinu.
Ruta lijevanja važna je jednako kao i nominalna ocjena. Centrifugalno i kontinuirano lijevanje proizvodi guste strukture bez pora, dok obično lijevanje u pijesku može ostaviti unutarnju poroznost koja skraćuje vijek trajanja. Budući da se ista nominalna legura može ponašati vrlo različito ovisno o tome kako je lijevana, provjera lijevane strukture razuman je zahtjev za nabavu. Za teške primjene, gušća mikrostruktura centrifugalno lijevane čahure osigurava veću čvrstoću na zamor i veću otpornost na rubno opterećenje. Kada primjena također otežava ponovno podmazivanje, a JDB600 ležaj od lijevane bronce , koji ugrađuje kruto mazivo u matricu od lijevane bronce, pruža i kapacitet opterećenja i sigurnu granicu protiv gubitka podmazivanja.
 Veleprodaja JDB-600 lijevanih samopodmazujućih brončanih vodilica, dobavljači ležajeva, Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB-600 lijevana samopodmazujuća brončana čahura vodilice Dobavljači, tvrtka, W... Pogledajte proizvod →
Radno opterećenje, površinska brzina i PV granica
Najkorisnija provjera dizajna brončane čahure je PV vrijednost, umnožak pritiska ležaja (P) u N/mm² i površinske brzine klizanja (V) u m/s. Svaki materijal čahure nosi nominalni maksimalni PV za kontinuirani rad. Ispod te granice trošenje je blago i predvidljivo. Iznad njega, temperatura sučelja naglo raste, film maziva se raspada, a stopa trošenja postaje nelinearna: malo povećanje opterećenja može uzrokovati veliko smanjenje vijeka trajanja.
Zašto je PV ograničenje važno
PV granica je toplinska granica, a ne ocjena čistoće. Toplina trenja u kliznom kontaktu proporcionalna je P pomnoženom s V, tako da primijenjena s velikim opterećenjem i malom brzinom i primijenjena s malim opterećenjem i velikom brzinom pri istom PV stvaraju istu toplinu. Prekoračenje granice oksidira kruto mazivo, omekšava brončanu matricu i pokreće ubrzani ciklus trošenja.
Dvije greške u specifikaciji koje skraćuju život
- Korištenje prosječnog opterećenja umjesto vršnog opterećenja. Stvarni rad uključuje udare, startne trenutke i vršne sile; ti vrhovi, a ne prosjek, generiraju PV u najgorem slučaju i uvijek bi trebali biti input dizajna.
- Ignoriranje neusklađenosti. Neusklađenost koncentrira pritisak na mali luk čahure i podiže lokalni PV daleko iznad izračunate vrijednosti, stvarajući rubno trošenje prije nego što se ostatak čahure počne koristiti.
Konzervativni odabir održava radni PV na ili ispod 60 posto kataloške ocjene, posebno za samopodmazujuće čahure, gdje nema vanjskog uljnog filma koji bi ublažio kratka preopterećenja. Više detalja o ponašanju stope trošenja i graničnim vrijednostima obuhvaćeno je u našu analizu PV ograničenja i stope trošenja brončane čahure bez ulja .
Uvjeti podmazivanja i film za prijenos
Stanje podmazivanja ima najveći pojedinačni utjecaj na vijek trajanja. Kod podmazivanja uljem ili mašću, hidrodinamički film odvaja površine ležaja i trošenje je gotovo zanemarivo; praktični rizici su onečišćenje uljem, prekid opskrbe i ponovno pokretanje nakon dugog mirovanja. Kod samopodmazujućih bronhanih čahura mehanizam je drugačiji.
Kako funkcionira prijenosni film
Čvrsto mazivo ugrađeno u površinu ležaja postupno se prenosi na vratilo, gdje se stvara tanki zaštitni film. Ovaj film nosi opterećenje i razvijen kontakt metala s metalom. Trošenje počinje kada je film nepotpun, a ne samo kada se potroši kruto mazivo.
Kad film ne uspije
Film za prijenos slabo se formira u nekoliko uobičajenih situacija: vrlo glatke ili vrlo meke osovine, povremeni rad s dugim razdobljima mirovanja, kontakt s tekućinama za pranje i jak prodor prašine. Jednom kada goli metal dotakne goli metal, stopa trošenja se brzo povećava. Omotana konstrukcija an FB090 brončani ležaj pruža jednoliku opskrbu čvrstim mazivom i praktičan je izbor kada je pristup vratilu za ponovno podmazivanje ograničen.
 Veleprodaja FB090 brončanog omotanog ležaja | Samopodmazujuća čahura i dopuna rukavca Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina FB090 brončani omotani ležaj | Dobavljači samopodmazujućih čahura i rukavaca, Comp... Pogledajte proizvod →
Tvrdoća osovine i završna obrada površine
Da bi brončana čahura dosegla svoj projektirani životni vijek, spojna osovina mora biti dovoljno tvrda i glatka. Većina proizvođača preporučuje tvrdoću osovine od 45 do 55 HRC za jako opterećene primjene i završnu obradu površine između Ra 0,4 i 0,8 µm.
Mekša osovina stvrdnjava se, postaje gruba i ponaša se poput brusnog papira na provrtu čahure. Grublja završna obrada reže film za prijenos i ubrzava abraziju od dva tijela. S druge strane, poliranje ispod Ra 0,2 µm može spriječiti prijanjanje prijenosnog filma, tako da se preporučeni raspon završne obrade treba poštovati, a ne prekoračiti.
Usklađivanje pripada istoj raspravi. Kutno neusklađenost uzrokuje rubno opterećenje na jednom kraju čahure, što koncentrira pritisak, odabire ravnomjeran prijenosni film i stvara suženi uzorak trošenja u provrtu. Mjerenje odstupanja osovine i poravnanje kućišta tijekom instalacije košta malo u usporedbi s cijenom ponovljene zamjene čahure.
Radna temperatura i čimbenici okoliša
Temperatura Učinci
Temperatura skraćuje životni vijek kroz nekoliko mehanizama. Trajna toplina sučelja omekšava kositrenu broncu i smanjuje njenu granicu tečenja te ubrzava oksidaciju maziva. Za ugrađene sustave krutih maziva, temperature iznad približno 150°C počinju razgrađivati polimerna veziva koja se koriste u smjesi maziva. Toplinsko širenje čahure u odnosu na njeno kućište također mijenja efektivno interferencijsko pristajanje.
Kontaminacija i vlaga
Kontaminacija je ekološki čimbenik koji najvidljivije skraćuje vijek trajanja čahure. Abrazivne čestice izvana, ostaci trošenja iz samog sustava i vlaga koja ispire prijenosni film povećavaju trošenje. Prašnjava mjesta, vanjski strojevi i oprema u blizini operacija brušenja ili lijevanja trebaju koristiti zatvorene čahure, održavati čistima kooperativne sustave ulja i zaštititi izložena područja vratila. Naš vodič za samopodmazive ležajeve u ekstremnim okruženjima detaljnije raspravlja o ovim uvjetima.
Prilagodba, tolerancija i kvaliteta ugradnje
Brončana čahura mora biti instalirana s ispravnim interferentnim pristajanjem. Previše labavo prijanjanje omogućuje čahuri da se okreće u svom kućištu, stvarajući trenje na vanjskom promjeru i oštećujući čahuru i provrt kućišta. Preusko prianjanje uklanja potreban zazor nakon prešanja, a provrt se može zatvoriti na osovinu, uzrokujući trenutno zaglavljivanje. Tipična interferencija prešanjem za brončane čahure u čeličnim kućištima kreće se od 0,02 do 0,05 mm za srednje promjere, ali ispravna vrijednost ovisi o leguri, debljini stijenke i materijalu kućišta.
Kvalitetna ugradnja također uključuje poravnanje provrta. Iskošenje ruba kućišta, pritiskanje, a ne udaranje čekićem, i provjera provrta s čepom nakon ugradnje mali su koraci koji raspoređuju oštećenje koje se kasnije pogrešno dijagnosticira kao materijalni problem.
Planiranje održavanja i vrijeme zamjene
Čak se i pravilno odabrana čahura s vremenom pohaba, jer je određeno trošenje neizbježno. Ciljni životni vijek stoga treba biti vezan uz plan inspekcije. Praktični pokazatelji uključuju:
- Mjerenje provrta čahure u redovitim intervalima kako bi se pratilo trošenje u odnosu na najveći dopušteni zazor.
- Provjera površine osovine za utore, brazde ili promjenu boje.
- Pazite na neobično visoku buku ili vibracije u sklopu.
Zamjenu treba planirati prema izmjerenom trošenju u odnosu na najveći dopušteni razmak, a ne samo prema kalendaru. Naš vodič o tome kada zamijeniti samopodmazujuće brončane ležajeve objašnjava granice istrošenosti i postupak pregleda u praksi.
Za primjenu gdje je pristup inspekciji težak, a neplanirani zastoji skupi, odabir čahure s većim volumenskim udjelom maziva, kao što je JDB650 mesingana čahura za čvrsto podmazivanje , produljuje interval bez održavanja jer veći spremnik maziva održava prijenosni film dulje vrijeme.
 Veleprodaja JDB650 samopodmazujućih mesinganih ležajeva bez ulja Dobavljači, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB650 samopodmazujuća mesingana čahura bezuljnih ležajeva Dobavljači, tvrtka, mi Wh... Pogledajte proizvod →
Sažetak ključnih čimbenika i kontrolnih radnji
Donja tablica sadrži svaki faktor, način kvara koji proizvodi kada je izvan raspona i kontrolnu radnju koja odabire rani kvar.
| Faktor | Način kvara ako je izvan dometa | Kontrolna radnja |
|---|---|---|
| Vrsta legure | Pukotine uslijed zamora, deformacije, adhezivno trošenje | Provjerite kvalitetu legure i strukturu lijeve |
| PV vrijednost | Pregrijavanje, brzo nelinearno trošenje | Održavajte radnu PV ispod 60% nazivne vrijednosti |
| Podmazivanje | Kontakt metal s metalom, visoko trošenje | Održavajte prijenosni film ili uljni film |
| Tvrdoća osovine i završna obrada | Abrazivno trošenje, slabo prianjanje filma | 45–55 HRC, Ra 0,4–0,8 µm |
| Radna temperatura | Omekšavanje, degradacija maziva | Potvrdite toplinske granice maziva |
| Prilagodba i poravnanje | Rotacija, zahvat, rubno opterećenje | Koristite ispravno smetnje i poravnanje |
Životni vijek brončane čahure je svojstvo sustava, a ne materijalno svojstvo. Legura i postupak lijevanja određuju početnu točku, ali opterećenje, brzinu, podmazivanje, stanje osovine, okoliš i kvalitetu ugradnje odlučuju gdje će ta početna točka završiti. Navođenje točne ocjene samo je pola posla; preispitivanje šest gornjih faktora je ono što zapravo skup rani kvar i smanjuje cijenu po radnom satu.
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
