-
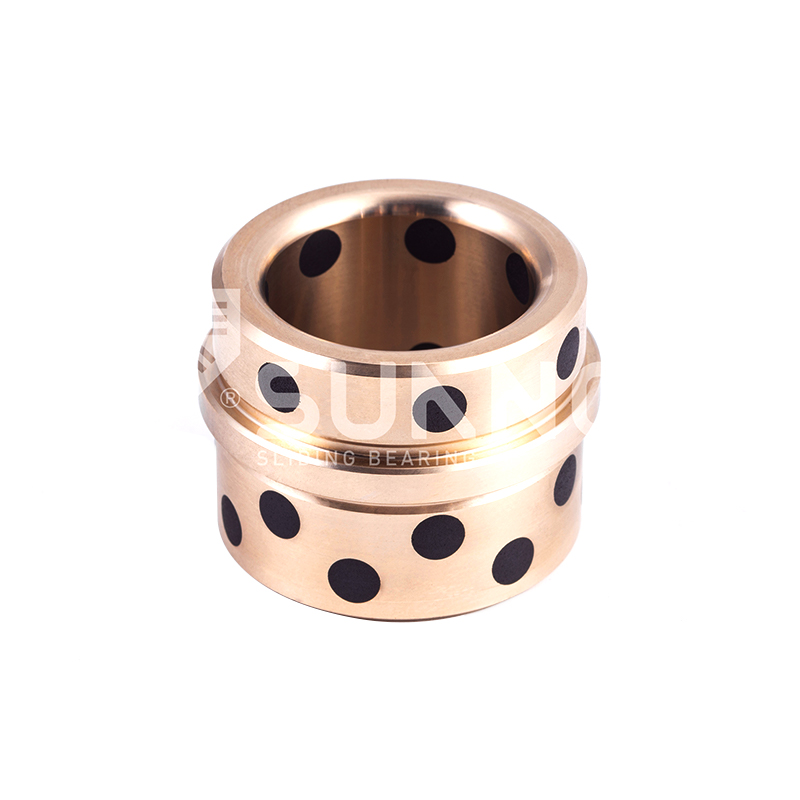
 JDB čvrsto podmaziva ležaj JDB650 Samopodmazujući mesingani ležajevi bez ulja
-
-

-

-
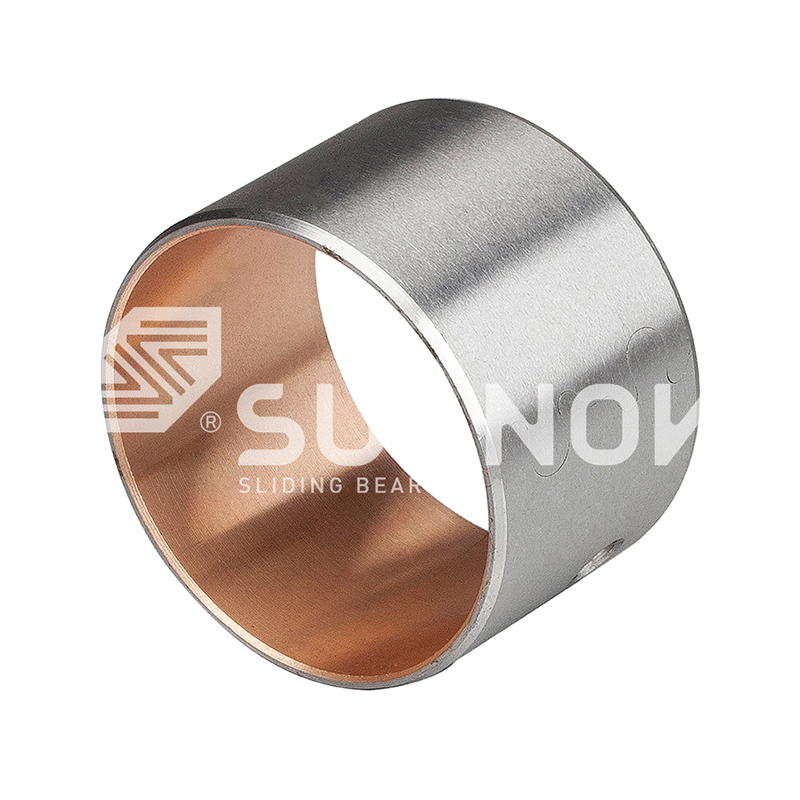 JF-800 Bi-metal ležaj JF-700 BI-Metal koji nosi teške samo-podmazive čahure rukava
-
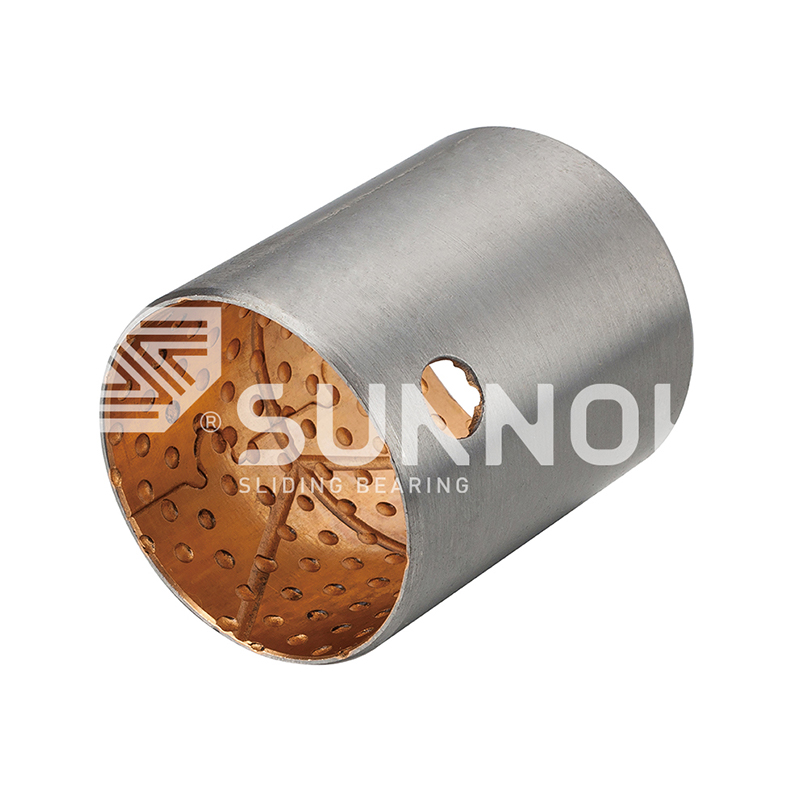 JF-800 Bi-metal ležaj JF-750 samo-pod-podmaziva bez ikakvog dvobojnog ležaja za teške motore nisko trenje
-
 FB090 brončana omotana ležaja FB091 bakar umotan ležaj
-
 FB090 brončana omotana ležaja FB094 Brončani zamotani ležaj s brtvama


Kako odabrati samopodmazujuće ležajeve za kalupe i strojeve za injekcijsko prešanje
Vijesti o industriji-Kalup za ubrizgavanje koji radi brzinom od 25 udaraca u minuti pomiče svoje igle za izbacivanje kroz svoje čahure za vođenje više od tisuću puta na sat. Na preši od 550 tona te čahure nose lokalne površinske pritiske između 15 i 30 MPa, rade na temperaturama kalupa od 60 do 120°C i nikada ne dobivaju mast nakon sastavljanja. Odabir samopodmazujućih ležajeva za kalupe i strojeve za injekcijsko prešanje počinje prihvaćanjem da čahura mora opskrbljivati vlastito podmazivanje tijekom životnog vijeka alata.
Samopodmazujući ležaj je klizni ležaj s krutim mazivom, obično grafitom, PTFE-om ili metalnim sulfidom, ugrađenim u matricu s bakrenom ili čeličnom podlogom i projektiran da radi bez vanjskog ulja ili masti tijekom svog punog životnog vijeka.
Proces odabira sastoji se od kontrolnog popisa s pet koraka: opterećenje i PV vrijednost, temperatura, standardi osovine i tolerancije, vrsta kretanja i praktičnost montaže. Većina kvarova kalupa dolazi do preskočenog parametra, obično opterećenja.
Prvo uskladite opterećenje i PV vrijednost
Prva vrata odabira su nosivost i PV vrijednost, jer čahura za vođenje koja ne može preživjeti lokalni površinski pritisak neće uspjeti bez obzira na to koliko je dobro projektiran ostatak kalupa.
PV vrijednost je tlak u MPa pomnožen s brzinom klizanja u metrima u sekundi. Položaji vodilica kalupa kreću se sporo, obično 0,05 do 0,3 m/s, tako da tlak dominira izračunom. Lokalni površinski pritisak na igle za izbacivanje u visoko nabijenim dijelovima može doseći 20 do 50 MPa, daleko iznad granice jednostavne polimerne čahure. Lijevana bakrena legura s grafitnim čepovima podnosi ovu kombinaciju jer brončana matrica nosi opterećenje dok grafit pruža kontinuirano podmazivanje.
Usporedite tipična ograničenja statičkog opterećenja četiriju glavnih obitelji ležajeva koji se koriste u kalupima:
Tipična statička nosivost po serijama
JDB lijevana bronca 250 MPa
JF bimetalni 200 MPa
SF1 PTFE bronca 140 MPa
FB090 zamotan 120 MPa
Vrijednosti su tipične statičke nosivosti za standardne stupnjeve; provjerite u izvješću o ispitivanju materijala za odabranu leguru.
Lijevana bronca zadana je za položaje izbacivača i vodilice. The transfer-film mehanizam JDB ležajeva s čvrstim podmazivanjem objašnjava zašto se ova obitelj tako dobro ponaša u sporim primjenama kalupa pod visokim pritiskom.
250 MPa statička nosivost, JDB lijevana bronca
2,5 MPa m/s PV granica za rad na suho
300°C maksimalna radna temperatura
Potvrdite temperaturu i kemijsku izloženost
Druga vrata su temperatura, jer kruto mazivo i matrica ležaja imaju definirana toplinska ograničenja koja odlučuju koju je seriju sigurno specificirati.
Izbor smole određuje temperaturu kalupa:
- Robne smole: temperature kalupa od 40 do 80°C.
- Inženjerska plastika: temperature kalupa od 80 do 120°C.
- Područja vrućeg toka i zasuna ventila: sjedišta ležaja na 150 do 200°C.
Ležaj SF1 na bazi PTFE-a ostaje unutar svoje ocjene do otprilike 250°C kontinuirano, dok vrste bronce s ugrađenim grafitom zadržavaju svoj film podmazivanja na 300°C ili više.
Iznad 200°C, bronca s ugrađenim grafitom dugotrajnija je od ležajeva na bazi PTFE-a, jer grafit ne oksidira znatno ispod 450°C, dok PTFE počinje gubiti otpornost na opterećenje blizu 260°C.
Izloženost kemikalijama također je važna. U kalupnim ćelijama gdje operateri brišu vodeće stupove otapalom ili gdje je ispiranje dio rasporeda, naručite varijante od nehrđajućeg čelika ili zatvorene varijante tako da sredstva za čišćenje ne mogu isprati kruto mazivo s otvorenih rubova.
Provjerite tvrdoću osovine, završnu obradu i standarde tolerancije
Treća vrata su tribološka uparivanja, jer je ležaj onoliko dobar koliko je dobar i osovina koja se naslanja na njega, a dimenzionalna klasa mora odgovarati standardu kalupa koji se koristi u pogonu.
Tvrdoća osovine za izbacivače i vodeće stupove treba biti 45 do 55 HRC. Ispod 40 HRC, čestice tvrdog grafita ugrađene u broncu djeluju poput turpije na mekoj osovini. Površinska obrada treba biti Ra 0,4 do 0,8 mikrona. Grublje završne obrade stružu film za prijenos; zrcalna završna obrada ne daje filmu ništa za vezivanje. Kromirani ili nitrirani klinovi za izbacivanje standardni su par za JDB vodeće ležajeve u automobilskim kalupima.
Za automobilske alate, naručite ležaj za vođenje prema istoj funkciji prilagodbe kao prema NAAMS standardu.
 Brončana čahura s dvostrukom prirubnicom s grafitnim čepom i NAAMS Form-Fitom Ova brončana čahura s dvostrukom prirubnicom odgovara NAAMS standardima alata i omogućuje dvosmjerno aksijalno lociranje bez dodatnog hardvera. Njegovi grafitni čepovi omogućuju rad bez održavanja pod teškim opterećenjima, što ga čini izravnom zamjenom za automobilske vodilice. Pogledajte proizvod →
Za europske strojeve koristite DIN 9834 profil, a metričke verzije s prirubnicom (JFB650, JFBB) pokrivaju montažu kroz otvor.
 Mjedena prstenasta čahura bez održavanja prema DIN 9834 s grafitnim umetcima Ova DIN 9834 prstenasta čahura nudi pozitivnu aksijalnu poziciju za europski alat za prešanje. Mjedeno tijelo s grafitnim umetcima radi bez vanjskog podmazivanja, a ovratnik pojednostavljuje instalaciju—samo provjerite odgovara li kućište H7 i ograničenja sile pritiska. Pogledajte proizvod →
| Pozicija | Tvrdoća osovine | Površinska obrada | Preferirane serije |
| Zatik za vođenje izbacivača | 50 do 55 HRC | Ra 0,4 mikrona | JEGB / JOSG |
| Vodeći stup | 45 do 50 HRC | Ra 0,6 mikrona | GB61 / DIN 9834 |
| Ploča za habanje klizača | Minimalno 45 HRC | Ra 0,8 mikrona | JESW / JPBW |
| Hidraulička šipka za izbacivanje | 55 do 60 HRC | Ra 0,4 mikrona | SF1D |
Prije strojne obrade kućišta provjerite toleranciju unutarnjeg promjera ležaja prema stvarnom promjeru klina. Pogreška interferencije od 0,02 mm pojavljuje se kao začepljeni ejektor unutar prvih 100 ciklusa.
Kada naručite od Zhejiang Shuangnuo Bearing Technology Co., Ltd., izvješće o ispitivanju materijala potvrđuje stupanj legure i mehanička svojstva za svaku seriju.
Uskladite seriju s profilom kretanja
Četvrta vrata su tipa gibanja, jer hodovi ejektora, stupovi vodilice, klizne tračnice i hidraulički ejektori nameću vrlo različite kombinacije pritiska i brzine.
Mehanizmi za izbacivanje su položaji s najvećim opterećenjem i najmanjom brzinom u kalupu. JEGB i JEGBK vodeći ležajevi za izbacivanje koriste lijevanu broncu s grafitnim čepovima, strojno obrađene da pristaju na sklop ploče za izbacivanje.
 Brončana čahura sa središnjom prirubnicom s čvrstim grafitom za kalupe i automatizaciju Dizajnirana za mehanizme izbacivanja i automatizaciju, ova čahura sa središnjom prirubnicom pruža aksijalnu referentnu točku u jednoj točki, dok grafitni umetci podnose velika statička opterećenja i klizanje pri maloj brzini. Odgovara položajima gdje površinski tlak prelazi 20 MPa bez ulja. Pogledajte proizvod →
Lijevana bronca s grafitnim čepovima (JDB)
Odaberite za klinove za izbacivanje, stupove vodilice i habajuće ploče koje rade ispod 0,3 m/s s površinskim tlakom iznad 20 MPa. Visoko statičko opterećenje, tolerancija na visoke temperature, nisko trenje kada se formira film za prijenos grafita.
PTFE-bronca na čeliku (SF1)
Odaberite brže, lakše položaje kao što su hidraulične šipke za izbacivanje, osovine zupčaste pumpe i klizači koji se kreću brzinom većom od 0,3 m/s. Manje trenje i tiši rad, ali provjerite stalnu granicu temperature od 250°C.
Praktično pravilo: ispod 0,3 m/s s tlakom iznad 20 MPa je područje JDB-a; iznad 0,3 m/s s malim opterećenjem je područje SF1; teške oscilirajuće hidrauličke sile zahtijevaju JF bimetalnu seriju s čeličnom podlogom.
Potvrdite pojedinosti o obradi, montaži i održavanju
Peta vrata su praktična: potvrdite da se čahura može strojno obraditi na kućište, ugraditi bez oštećenja rubova i pregledati tijekom planiranog održavanja kalupa.
Lijevane brončane vrste dobro se obrađuju, što znači da možete završiti provrt do točne tolerancije kućišta nakon što je samo kućište zavareno ili popravljeno. Ovaj tijek rada proizvodi ponovljivu odluku o odabiru za bilo koji kalup ili stroj za kalupljenje:
- Definirajte radni ciklus: udarci u minuti, duljina hoda i radni sati godišnje.
- Izračunajte maksimalni površinski pritisak i brzinu klizanja na sjedištu ležaja.
- Zabilježite najtopliju stalnu temperaturu na mjestu ležaja, a ne temperaturu površine kalupa.
- Navedite tvrdoću osovine, površinsku obradu i standard tolerancije: metrički, NAAMS ili DIN.
- Odaberite seriju i geometriju ležaja: cilindrični, s prirubnicom, potisna pločica ili habajuća ploča.
- Potvrdite dopuštenja za strojnu obradu i zatražite izvješća o ispitivanju materijala prije proizvodnje.
Ovi ležajevi po svojoj konstrukciji ne zahtijevaju održavanje, ali pripadajuće vratilo nije. Pregledajte ima li na vratilu brazda ili hrđe pri svakom planiranom periodu održavanja, obrišite abrazivnu prašinu i zamijenite čahuru kada radni zazor dosegne izvornu granicu istrošenosti. Ponovno podmazivanje ležaja s ugrađenim grafitom mašću obično je pogreška, jer mast privlači prašinu plijesni, mijenja režim trenja i sprječava stvaranje filma za prijenos grafita. Izvješća o ispitivanju trećih strana koja pokrivaju sastav materijala i mehanička svojstva dostupna su na zahtjev.
Često postavljana pitanja
Koji je samopodmazujući ležaj najbolji za klinove za izbacivanje?
JDB lijevani brončani vodeći ležajevi za izbacivanje kao što su JEGB, JEGBK i JOSG standardni su izbor, jer su klinovi za izbacivanje spori, pod visokim pritiskom i vrući. Grafitni čepovi stvaraju kontinuirani prijenosni film dok brončana matrica nosi opterećenje.
Koju tvrdoću vratila zahtijeva samopodmazujući ležaj?
Specificirajte 45 do 55 HRC s površinskom obradom od Ra 0,4 do 0,8 mikrona. Tvrde čestice grafita režu mekše osovine, a hrapave površine sprječavaju lijepljenje prijenosnog filma.
Mogu li ovi ležajevi raditi potpuno na suho?
Da. Ugrađeno kruto mazivo je sustav podmazivanja. Ležaj stvara prijenosni film na vratilu tijekom prvih sati rada, a nakon toga je rad na suho normalan. Nemojte dodavati mast osim ako dobavljač ne odredi verziju s hibridnim podmazivanjem.
Koliko dugo traje samopodmazujući vodeći ležaj?
Pri 20 MPa i 0,1 m/s, JDB čahura za vođenje obično prelazi 10 000 radnih sati prije nego što zazor naraste izvan tolerancije. Održavajte tlak puta brzinu ispod 2,5 MPa m/s i nadzirite zazor osovine tijekom planiranog održavanja.
Za potpuni pregled obitelji JDB, SF1, JF i FB090, usporedite katalog samopodmazujućih ležajeva .
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
