-
 JDB čvrsto podmaziva ležaj Okrugla samopodmazujuća čahura ležaja vodilice s prirubnicom od mesinga JOST bez ulja
-
 JDB čvrsto podmaziva ležaj Stepenasta prirubnica, samopodmazujuća brončana čahura, grafitni začepljeni klizni klizni ležaj JOSG
-
 JDB čvrsto podmaziva ležaj Samopodmazujuća brončana čahura s jednom prirubnicom, grafitni začepljeni klizni klizni ležaj JEFW
-
 Bimetalni ležaj koji zadržava ulje Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-

-

-
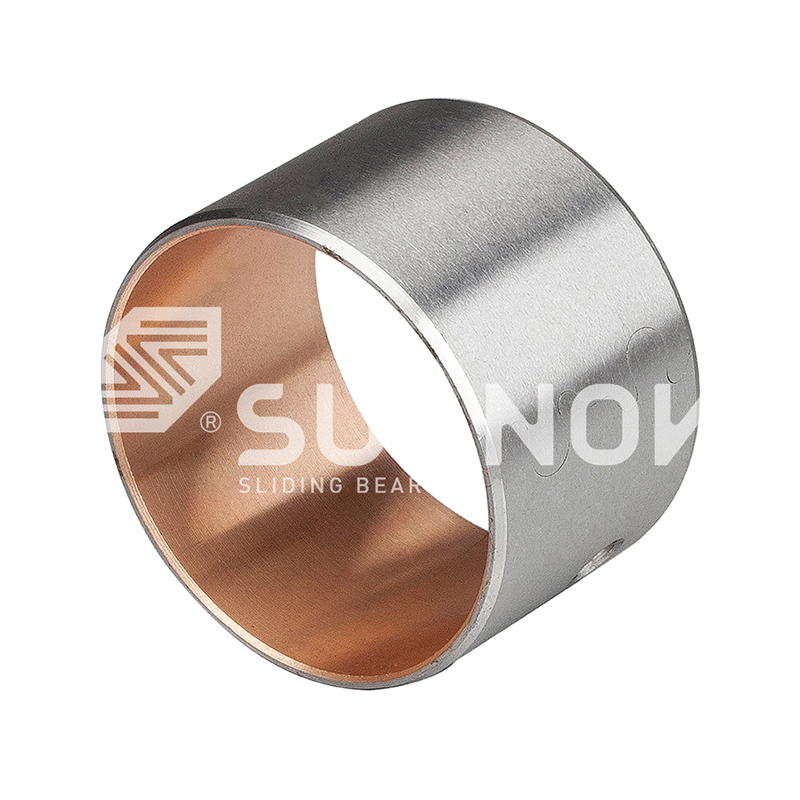 JF-800 Bi-metal ležaj JF-700 BI-Metal koji nosi teške samo-podmazive čahure rukava
-
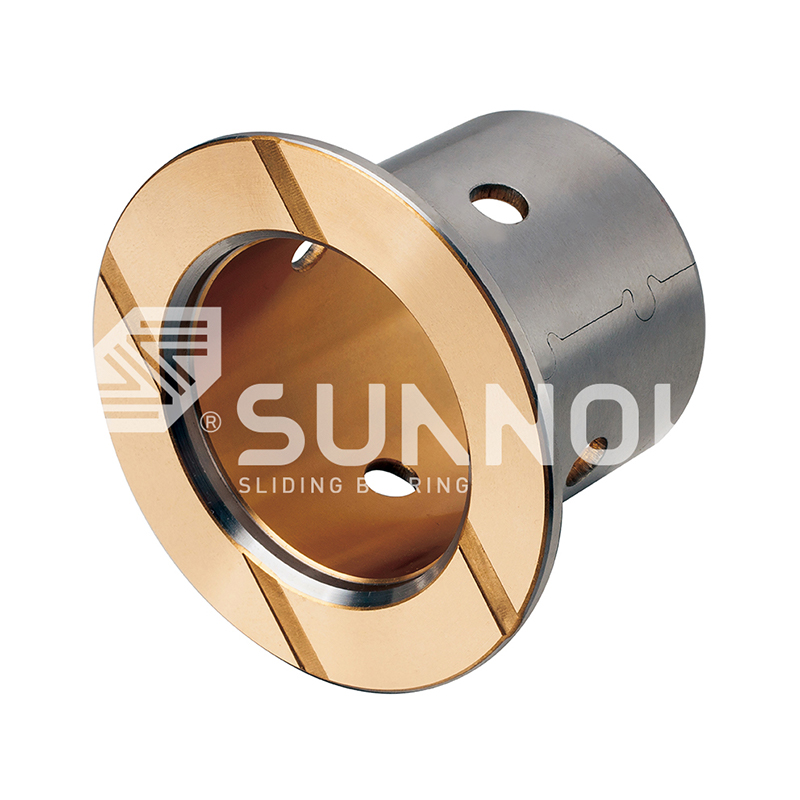 JF-800 Bi-metal ležaj JF-800F standardni ležaj prirubnice


Proizvodnja samopodmazujućih ležajeva: ključni čimbenici proizvodnje i inspekcije
Vijesti o industriji-Inspekcijski stol je mjesto gdje samopodmazujući ležaj zarađuje svoj procijenjeni životni vijek, ali odluke koje odlučuju o tom vijeku donose se mnogo ranije. Čahura matrice za utiskivanje specificirana za 20.000 udaraca koja zapinje na 3.000 rijetko je kvar maziva; radi se o grešci u proizvodnji - legura je izlivena izvan kvalitete, grafitni čep koji se olabavio u svom džepu ili završetak provrta izvan dopuštene granice. U proizvodnji samopodmazujućih ležajeva, kvaliteta je zaključana u peći, preši i mjeraču, mnogo prije nego što dio stigne do stroja.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. bavi se lijevanjem bakrenih legura, sinteriranjem, CNC strojnom obradom i završnom inspekcijom pod jednim krovom. Ta integracija nije marketinška tvrdnja; to je srž kontrole kvalitete ležaja, jer ista ograničenja materijala i provjere prihvaćanja mogu pratiti svaku obitelj proizvoda od taljenja do gotove čahure.
Lijevanje bakrene legure: prva vrata kvalitete
Nosivost i otpornost na habanje samopodmazujućih ležajeva fiksiraju se u peći za taljenje prije početka bilo kakve strojne obrade. Bakrena matrica - kositrena bronca, aluminijska bronca ili mjed lijevana prema standardnim nacionalnim kvalitetama - određuje tvrdoću, otpornost na habanje i ponašanje pod rubnim opterećenjem.
Shuangnuo proizvodi vlastite slijepe dijelove od legure bakra pomoću centrifugalnog lijevanja, kontinuiranog lijevanja i lijevanja u metalne kalupe. Centrifugalno lijevanje pakira mikrostrukturu za guste cilindrične sirove dijelove; kontinuirano lijevanje daje jednoliku zalihu šipki za duge staze; lijevanje metalnih kalupa oblikuje gotovo neto oblike s manje otpada. Svaka ruta mijenja poroznost i orijentaciju zrna, tako da je metoda lijevanja sama po sebi odluka o izvedbi.
Tipična Brinellova tvrdoća bakrenih legura u samopodmazujućim ležajevima (HB)
Tipične vrijednosti srednjeg raspona; prihvaćanje proizvodnje temelji se na potvrdi spektrometrijskog ispitivanja za svaku toplinu.
JDB proces ugrađivanja: kruto mazivo u bakrenoj matrici
JDB čvrsti samopodmazujući ležajevi rade jer su precizno postavljeni grafitni ili složeni čepovi mehanički zaključani u tijelo od lijevane legure bakra. Džepovi se izbuše nakon lijevanja, a zatim se čepovi utiskuju s kontroliranim smetnjama tako da ostanu na mjestu pod vibracijama, udarcima i toplinskim ciklusima.
Samopodmazujući ležaj je klizni ležaj u kojem je kruto mazivo - obično grafit ili spoj na bazi grafita - ugrađeno u ili raspršeno kroz stijenku ležaja, omogućujući ležaju da radi bez kontinuirane vanjske opskrbe uljem dulje vrijeme.
Dva parametra dominiraju korakom ugradnje. Omjer površine čepa uravnotežuje trenje i nosivost: više površine maziva smanjuje trenje, ali slabi matricu, tako da uzorak mora poštovati PV ocjenu ležaja. Zadržavanje čepa odlučuje o preživljavanju pod udarnim opterećenjima; utikač koji se izvlači unazad uništava i čahuru i spojnu osovinu. Prijenosni film nastao tijekom uhodavanja je ono što čini ležaj bez održavanja, kao što je detaljno opisano u našem analiza principa rada JDB .
 JDB650 samopodmazujuća mesingana čahura s ugrađenim krutim mazivom Ova mjedena čahura koristi leguru CuZn24Al6 s ugrađenim grafitnim čepovima za stvaranje prijenosnog filma s niskim trenjem, što ga čini prikladnim za aplikacije s velikim opterećenjem, malim brzinama i zahtjevima za podmazivanje bez vanjskog ulja. Pogledajte proizvod →
Sinterirani bimetalni ležajevi: čelična podloga, brončana funkcija
Sinterirani bimetalni ležajevi kombiniraju čeličnu podlogu za strukturnu čvrstoću s poroznim brončanim slojem sinteriranim na kontroliranoj temperaturi i zatim impregniranim krutim mazivom. Čelična ljuska nosi teret; brončani sloj kontrolira trenje i tolerira manje neusklađenosti.
Serija 200-B koristi čeličnu podlogu, sinterirani prah na bazi bakra i raspršeno kruto mazivo za tešku građevinsku opremu. Obitelj JF-800, uključujući JF750 bez olova i JF20 s visokim udjelom aluminija, namijenjena je hidrauličnim pumpama i pumpama s zupčanicima gdje su otpornost na zamor i prilagodljivost ključni.
4 načini lijevanja: centrifugalni, kontinuirani, metalni kalup i sinterovanje
3 spektralna inspekcijska vrata po toplini
80 CNC alatni strojevi u proizvodnom pogonu
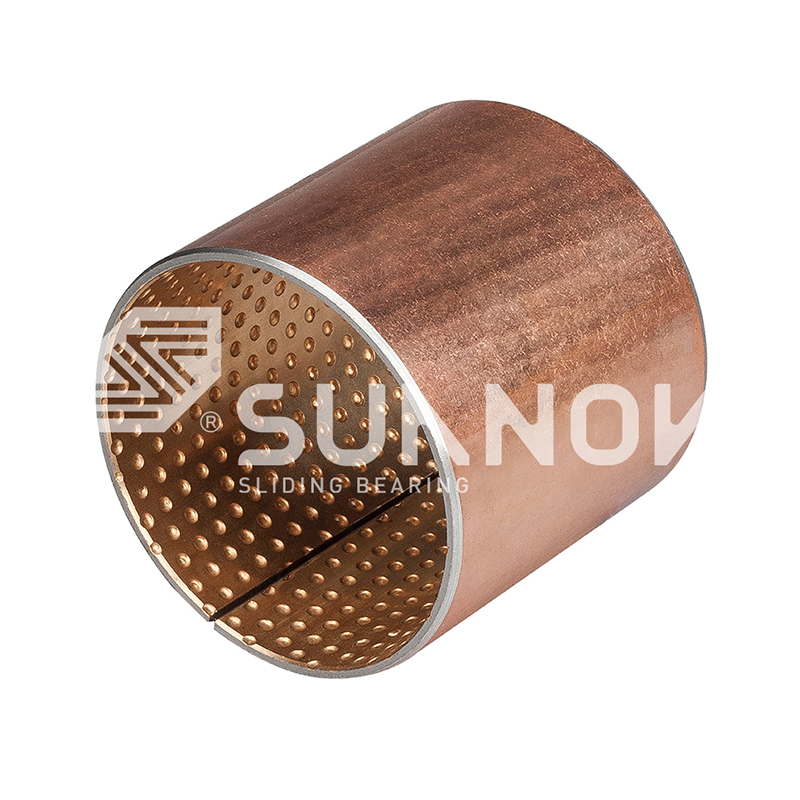 JF-800 bimetalni ležaj s legurom CuPb10Sn10 za upotrebu u teškim uvjetima Projektiran za klizanje pri malim brzinama u teškim uvjetima, ovaj ležaj s čeličnom podlogom i sinteriranim slojem bakra, olova i kositra nudi izvrsnu otpornost na habanje i otpornost na udarce za zahtjevnu industrijsku opremu. Pogledajte proizvod →
Omotani brončani ležajevi: Preciznost od valjane trake
Omotani brončani ležajevi oblikuju se valjanjem brončane trake u cilindrične ili prirubničke oblike, uz nanošenje sloja maziva prije oblikovanja. Budući da unutarnja površina ima reljefni uzorak džepića za podmazivanje, kritične provjere su poravnanje šavova, stanje rubova i cjelovitost omota nakon oblikovanja.
Obitelj FB090 pokriva standardne metričke brončane čahure; varijanta FB08G koristi čelično-grafitnu konstrukciju za veća rubna opterećenja. Verzije s brtvama i prirubnicama proširuju raspon na rotirajuće i klipne osovine.
Za omotane brončane ležajeve, dosljednost dimenzija dolazi od alata i trake, a ne od strojne obrade. To je razlog zašto ovaj proces dominira u proizvodnji standardiziranih metričkih čahura velike količine.
 FB090 Ležaj omotan broncom s dijamantnim džepovima za podmazivanje Napravljena od brončane trake CuSn8 s udubljenjima u obliku dijamanta koji zadržavaju masnoću, ova samopodmazujuća čahura pruža dug život i visoku nosivost za građevinske i automobilske primjene. Pogledajte proizvod →
Dimenzionalna strojna obrada i protokol završne inspekcije
Protokol završne inspekcije odlučuje hoće li ležaj dosegnuti radnu ocjenu prema svojoj projektiranoj PV vrijednosti ili će prijevremeno pokvariti. Tri odlučujuće provjere su tolerancija dimenzija, završna obrada površine i pokrivenost mazivom.
Shuangnuo više od 80 CNC tokarilica i obradnih centara drže provrte, površine prirubnica i protuprovrte za standardne metričke veličine i prilagođene crteže. Budući da ista oprema reže izravno iz vlastitih lijevanih sirovina, provjera dimenzija ostaje dosljedna od prototipa do proizvodne serije.
| Inspekcijska točka | metoda | Kriterij |
| Sastav legure | Spektrometar, troja vrata | Ograničenja ocjena po standardu |
| Zvučnost lijevanja | Vizualna i ultrazvučna kontrola | Nema poroznosti ili skupljanja |
| Ugradnja maziva | Pokrivenost utikača, test zadržavanja | Omjer površine i dubine sjedenja |
| Veza sinterovanog sloja | Uzorkovanje smicanjem i ljuštenjem | Čvrstoća prianjanja sloja |
| Dimenzije | Mjerila, CMM | ID, OD, prirubnica po crtežu |
| Površinska obrada | Profilometar | Ra unutar specifikacije |
- Odabir sirovina i toplinski proračun
- Provjera spektrometra taljenja s punjenjem peći
- Lijevanje centrifugalnim, kontinuiranim ili metalnim kalupom
- Gruba i završna obrada na CNC opremi
- Ugradnja čvrstog maziva ili završna obrada sinterovanog sloja
- Konačni prijem dimenzija i materijala
Lijevano, sinterirano ili omotano: usklađivanje rute s primjenom
Niti jedan proizvodni put ne dominira svakom primjenom. Lijevani ležajevi u stilu JDB podnose velika udarna opterećenja, sinterirani bimetalni dijelovi odgovaraju hidrauličkim i klipnim sustavima velikog volumena, a omotane brončane čahure pružaju ekonomičnu preciznost u standardiziranim metričkim veličinama.
Emitirano i ugrađeno (JDB)
Čepovi krutog maziva u matrici od lijevanog bakra.
Visoka tolerancija na udarce i rubno opterećenje.
Tipična upotreba: matrice za utiskivanje, kalupi, teški strojevi.
Sinterirani bimetalni (JF-800, 200-B)
Čelična podloga sa slojem sinterirane bronce.
Visoka otpornost na zamor i zadržavanje maziva.
Tipična upotreba: hidrauličke pumpe, zupčaste pumpe.
Omotana bronca (FB090)
Valjana traka s nanesenim slojem maziva.
Dosljedni ID-ovi u metričkim veličinama velike količine.
Uobičajena uporaba: standardne čahure, aplikacije vodilica.
Sve tri rute dijele jedan zahtjev: dobavljač koji kontrolira vlastiti materijal i strojnu obradu može ponuditi istu sljedivost za kataloški dio i prilagođeni crtež, i može to poduprijeti mjerodavnim izvješćem o ispitivanju treće strane.
Često postavljana pitanja
Koja je najkritičnija inspekcija u proizvodnji samopodmazujućih ležajeva?
Provjera sastava materijala spektrometrom je najkritičnija, jer se odstupanje legure ne može kasnije ispraviti. Trostruka provjera - punjenje peći, rastaljeni metal prije izlijevanja i završeno lijevanje - štiti svaki sljedeći korak procesa.
Kako metoda lijevanja utječe na performanse ležaja?
Metoda lijevanja kontrolira gustoću i poroznost mikrostrukture. Centrifugalno lijevanje proizvodi guste cilindrične prirobke za čahure za teške uvjete rada, kontinuirano lijevanje daje ujednačenu zalihu šipki, a lijevanje metalnih kalupa proizvodi gotovo neto oblike s manje otpada materijala.
Kako se čepovi čvrstog maziva drže na mjestu?
Džepovi se strojno obrađuju do kontroliranog promjera i dubine nakon lijevanja, a grafitni ili složeni čepovi se utiskuju s interferencijom. Zadržavanje se potvrđuje provjerama dubine sjedišta i ispitivanjem smicanja na reprezentativnim dijelovima.
Može li kupac zatražiti prilagođene dimenzije i izvješća o ispitivanju?
Da. Proizvođači s vlastitim lijevanjem i CNC strojnom obradom mogu proizvesti nestandardne veličine prema crtežima kupaca i pružiti vjerodostojna izvješća o ispitivanju trećih strana koja pokrivaju sastav materijala i mehanička svojstva.
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
