-
-
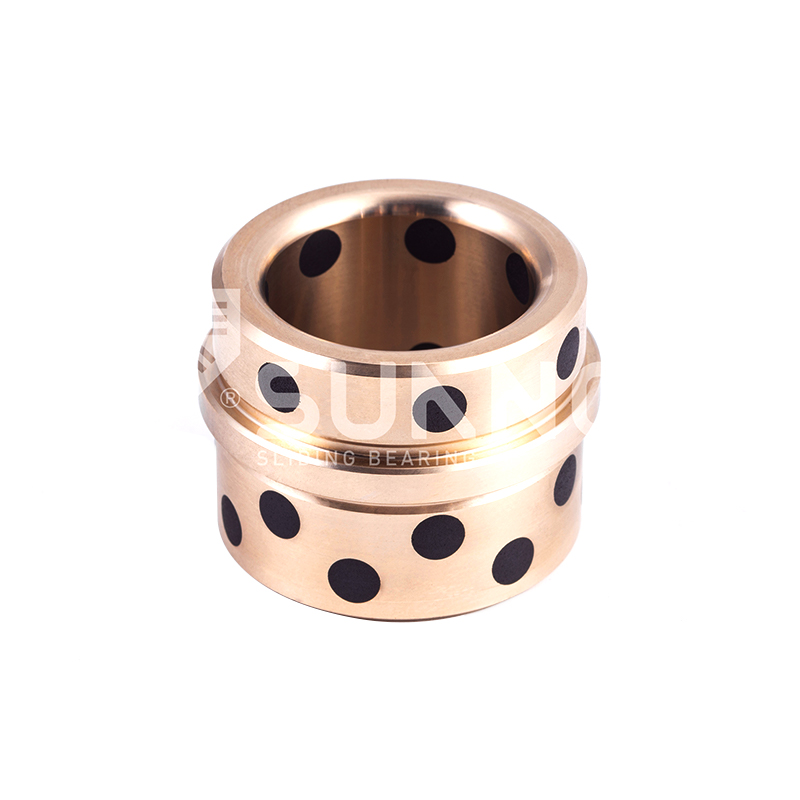
 JDB čvrsto podmaziva ležaj Pravokutna ugrađena grafitna brončana habajuća podloga, brončana vodilica bez održavanja za kalup JTWP
-
 Bimetalni ležaj koji zadržava ulje 200#B Bimetalna čahura od legure bakra s čeličnom podlogom, čahura kliznog ležaja kompozita čelik-bakar
-

-

-

-
-
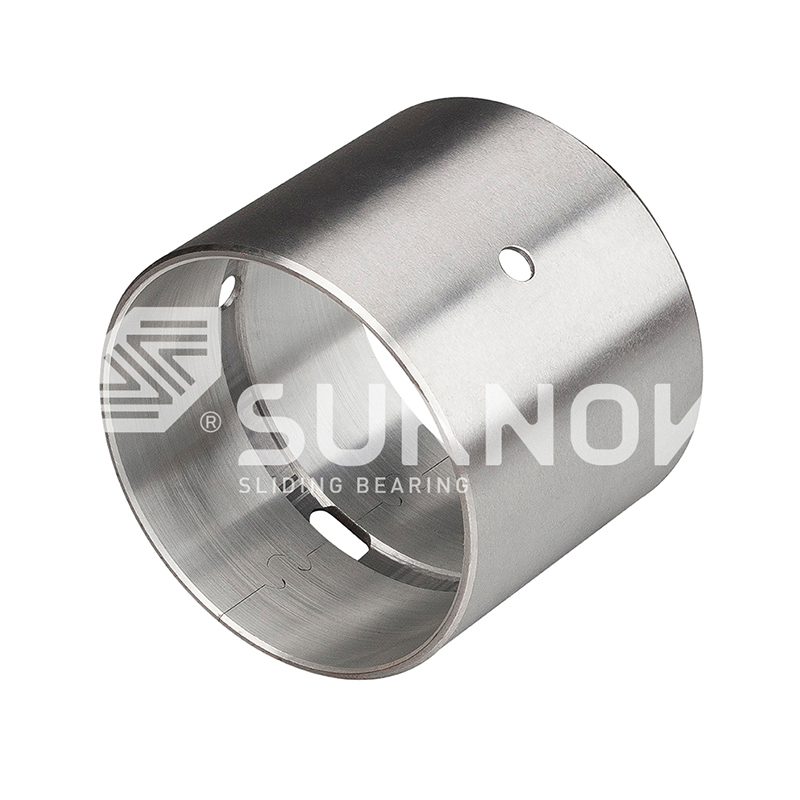
 FB090 brončana omotana ležaja FB092 Brončani zamotani ležaj


Samopodmazujući ležajevi za opremu za automatizaciju: izbor, vrste i prednosti
Vijesti o industriji-Automatizirana montažna ćelija može izvoditi tisuće ciklusa dnevno, ali dovoljna je jedna zahvaćena čahura za vođenje da zaustavi liniju. U mnogim postrojenjima uzrok nije loš ležaj na početku: to je propušteno ponovno podmazivanje, kontaminirana mast ili čahura koja ne može zadržati položaj pod promjenjivim opterećenjem. Samopodmazujući ležajevi za opremu za automatizaciju uklanjaju tu ovisnost opskrbom vlastitog maziva na kontaktnoj površini. Kao što su dizajneri automatizacije i timovi za održavanje naučili, potražnja za samopodmazujućim ležajevima u industrijskoj automatizaciji dolazi iz jednostavne potrebe: neka pokretni dijelovi rade uz manje intervencije, bez žrtvovanja nosivosti ili točnosti.
Kako funkcioniraju samopodmazujući ležajevi
Samopodmazujući ležajevi rade stvaranjem prijenosnog filma na površini spojene osovine. Umjesto da se oslanja na vanjsku opskrbu uljem, matrica ležaja sadrži čvrsta maziva kao što su grafit, molibden disulfid ili posebno formulirane polimerne komponente. Tijekom klizanja, male količine tog maziva prenose se na osovinu ili drugu površinu, stvarajući sloj niskog trenja koji štiti komponente objekta.
Ovaj se mehanizam razlikuje od konvencionalne bronhane čahure, kojoj je potreban kontinuirani uljni film ili periodično dopunjavanje masti. Za opremu za automatizaciju, praktičan učinak je značajan: osi kretanja mogu raditi manje, pokretati se i zaustavljati češće i ostati u funkciji dužeg intervala između održavanja. Film za prijenos također pomaže ležaju da tolerira trenutne prekide u podmazivanju, što je često uzrok iznenadnih kvarova stroja.
Zašto su za automatizaciju potrebni samopodmazujući ležajevi
Oprema za automatizaciju obično radi u uvjetima koji nisu pogodni za tradicionalno podmazane ležajeve. Kratki hodovi, visoke brzine ciklusa i obrnuto kretanje potiskuju mast iz opterećenih zona. Vodeće čahure malog promjera i klinove za izbacivanje teško je ponovno podmazati nakon postavljanja. Neke robotske ćelije su zatvorene ili montirane na mjestima gdje operater ne može doći do točke podmazivanja bez zaustavljanja procesa.
Samopodmazujući ležajevi rješavaju te probleme u fazi projektiranja. Ne uklanjaju potrebu za glatkom, tvrdom osovinom, ali smanjuju broj rutinskih zadataka podmazivanja. Rezultat je predvidljivije trenje, manji rad na održavanju i manji rizik od zastoja zbog ležaja koji se jednostavno osušio.
Obitelji ležajeva koji se obično koriste u automatizaciji
Nisu svi samopodmazujući ležajevi međusobno zamjenjivi. Materijal matrice, vrsta maziva i način proizvodnje određuju gdje se ležaj može koristiti. Za opremu za automatizaciju nekoliko obitelji pokriva većinu linearnih i rotacijskih položaja.
JDB ležajevi za kruto podmazivanje
JDB ležajevi često su prvi izbor za klinove za vođenje, čahure za izbacivanje i habajuće ploče u automatizaciji vezanoj uz alate. Matrica od legure bakra pruža visoku tlačnu čvrstoću, dok čepovi od grafita ili drugog krutog maziva oslobađaju tanki film tijekom klizanja. The JDB650 ležaj za čvrsto podmazivanje je praktična opcija kada se očekuje udar, rubno opterećenje ili povremena kontaminacija. Njegova struktura na bazi mesa kombinira obradivost s dobrim karakteristikama trošenja u start-stop funkciji.
 Veleprodaja JDB650 samopodmazujućih mesinganih ležajeva bez ulja Dobavljači, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB650 samopodmazujuća mesingana čahura bezuljnih ležajeva Dobavljači, tvrtka, mi Wh... Pogledajte proizvod →
SF1 i SF2 ležajevi bez ulja
SF1 ležajevi bez ulja koriste čeličnu podlogu i porozni brončani međusloj s gornjim slojem niskog trenja, koji odgovara umjerenim opterećenjima i kontinuiranoj rotaciji. SF2 ležajevi s graničnim podmazivanjem slični su, ali su specificirani za primjene koje se mogu raditi s tankim uljnim filmom ili pod graničnim podmazivanjem. Oboje je uobičajeno u malim aktuatorima, senzorima, modulima za lagano kretanje i drugim kompaktnim komponentama automatizacije kojima je potrebno predvidljivo trenje tijekom mnogih ciklusa.
Bimetalne i brončane vrste
Bimetalni ležajevi koji zadržavaju ulje, kao što je serija 200, koriste čeličnu podlogu sa sinteriranim bakrom koji sadrži raspršeno kruto mazivo. Ležajevi omotani broncom u obitelji FB090 koriste omotanu brončanu ljusku s grafitnim čepovima za težinu oscilirajućeg opterećenja. Ove su vrste korisne tamo gdje kompaktna instalacija mora podnijeti viši tlak, pulsirajuća opterećenja ili ograničenu količinu vanjske masti kao rezervu.
| Bearing Family | Osnovna struktura | Tipično opterećenje | Tipična brzina | Uobičajena upotreba automatizacije |
|---|---|---|---|---|
| JDB kruto podmazivanje | Bakrena legura s umetcima od čvrstog maziva | visoko | Niška do umjerena | Vodilice, čahure za izbacivanje, habajuće ploče |
| SF1 bez ulja | Čelična podloga s poroznom broncom i slojem niskog trenja | Umjereno | Umjereno na visoko | Moduli rotacijskog i recipročnog gibanja |
| SF2 granično podmazivanje | Čelična podloga s bronhanim sinterom i slojem polimera | Umjereno | Umjereno | Mali aktuatori, osovine s graničnim podmazivanjem |
| Bimetalni koji zadržava ulje | Čelična podloga s bakrenim sinterom i čvrstim mazivom | visoko | Umjereno | Kompaktne rotacijske i zakretne točke |
| FB090 umotan u broncu | Omotana brončana školjka s grafitnim čepovima | Umjereno na visoko | Niska | Teške oscilirajuće i klizne primjene |
Kriteriji odabira samopodmazujućih ležajeva
Najpouzdanija metoda odabira počinje s PV vrijednošću, zatim provjerava cijelo radno okruženje. PV označava umnožak pritiska ležaja i brzine klizanja, a to je primarna mjera koliko teško radi samopodmazujući ležaj. Za opremu za automatizaciju, ležaj može izgledati prihvatljivo pri maloj brzini, ali otkazati kada se isto opterećenje kombinira s brzim indeksiranjem ili ciklusima kratkog hoda.
Prije dovršetka ležaja potvrdite očekivanu PV vrijednost prema krivulji materijala. Ako je radna točka iznad objavljene PV granice, odaberite drugi materijal ili povećajte površinu ležaja. Također pogledajte vodič za odabir samopodmazujućih kliznih ležajeva za industrijske strojeve kako biste usporedili ove faktore sa stvarnim dimenzijama paketa.
- Tvrdoća osovine: tvrđa osovine smanjuje abrazivno trošenje, posebno u okruženju s prašinom, prskanjem od zavara ili suhim česticama.
- Površinska obrada: brušena ili tokarena osovina s hrapavošću Ra od oko 0,4–0,8 µm pomaže ravnomjernom razvijanju prijenosnog filma i održavanju stabilnosti trenja.
- Radna temperatura: potvrdite da kruto mazivo i matrica ležaja mogu podnijeti toplinu okoline i trenja stroja.
- Montaža i zadržavanje: prije naručivanja konačne tolerancije provrta odlučite hoće li ležaj biti pritisnut, s prirubnicom ili klinom.
Razmatranja specifična za primjenu
Samopodmazujući ležajevi nisu jedno rješenje za svaki pokretni dio. Najbolji izbor ovisi o profilu kretanja, očekivanom opterećenju i okolnoj strukturi automatiziranog sustava.
Vodilice i sustavi za izbacivanje
U automatizaciji koja se temelji na kalupu, klinovi za vođenje i čahure za izbacivanje doživljavaju vrlo visok lokalni pritisak pri maloj brzini. Ležajevi koji se koriste u ovim položajima moraju biti otporni na udarce, održavati koncentriranost i tolerirati neusklađenost tijekom sastavljanja. Zbog toga se često koriste JDB vodeći ležajevi. Za slične položaje alata, JGB vodeći ležajevi za izbacivanje bez ulja smanjiti rizik od nagrizanja i omogućiti glatko kretanje ploče za izbacivanje bez čestog podmazivanja.
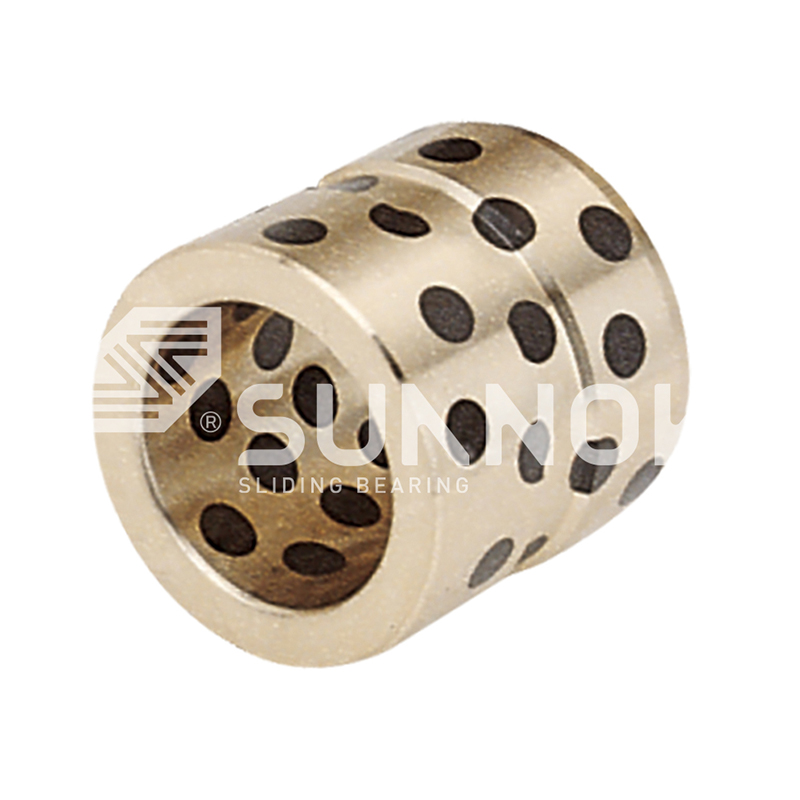 Veleprodajni dobavljači visokotemperaturnih mjedenih JGB ležajeva za izbacivanje bez ulja, C Dobavljači, tvrtke, mi... Pogledajte proizvod →
Hidraulički i pneumatski sustavi gibanja
Oprema za automatizaciju često uključuje hidrauličke cilindre, pneumatske aktuatore i sustave ventila gdje je prostor ograničen, a pristup održavanju loš. Ležajevi u ovim komponentama moraju raditi s malim kutovima oscilacije i brzim promjenama opterećenja. The SF1D hidraulički ležaj je praktična opcija za hidrauličke i pogonske aplikacije jer njegov sloj s niskim trenjem podnosi kratke hodove i visoki tlak koji su uobičajeni u takvim sustavima, a istovremeno održava dimenzionalnu stabilnost.
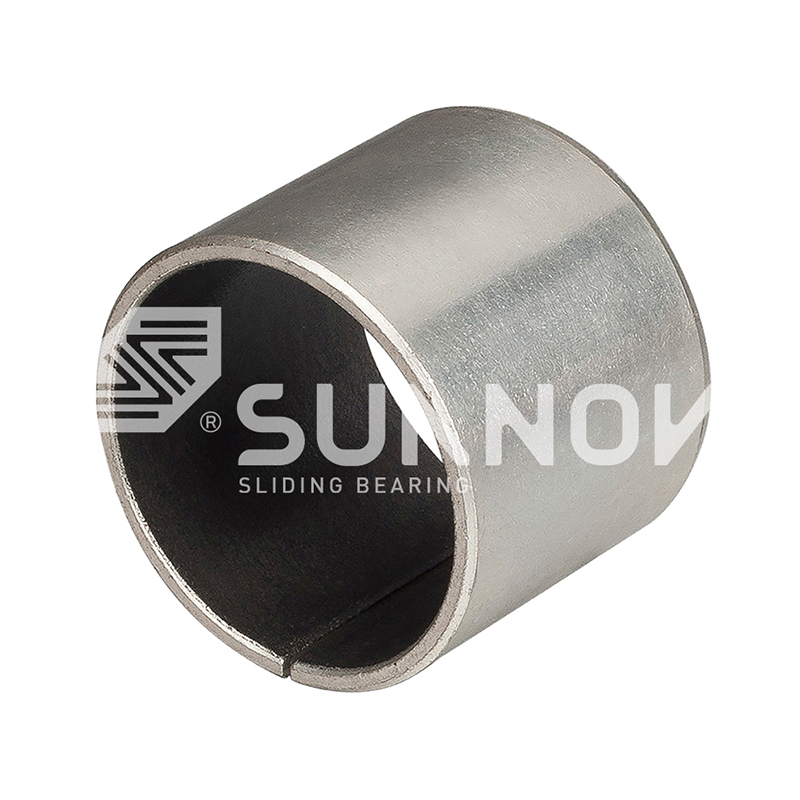 Veleprodaja SF-1D industrijski hidraulički ležaj bez ulja otporan na koroziju | visoko Zhejiang Shuangnuo Bearing Technology Co., Ltd. je kineski SF-1D industrijski hidraulički ležaj bez ulja otporan na koroziju | Visoko opterećenje, nisko ... Pogledajte proizvod →
Linearni klizači i potisne podloške
Linearne vodilice i kuglični vijci i dalje trebaju potporu na svojim točkama ugradnje, dok rotacijski aktuatori i zakretne jedinice zahtijevaju potporu aksijalnog opterećenja. U tim položajima, čahure s prirubnicom, habajuće ploče i potisne pločice izrađene od samopodmazujućih materijala pomažu smanjiti trenje u aksijalnom smjeru. Ovo je posebno vrijedno u sustavima za podizanje i postavljanje koji se brzo okreću pod pomaknutim opterećenjima ili u podesivim okvirima strojeva gdje operateri povremeno mijenjaju položaj učvršćenja.
Napomene o instalaciji i toleranciji
Ležajevi koji se sami podmazuju nisu automatski imuni na probleme ugradnje. Ako je provrt kućišta predimenzioniran, ležaj se može okretati ili pomicati tijekom rada. Ako je osovina prehrapava, brzo će se istrošiti ležaj. Ako je ležaj utisnut bez skošenja za umetanje, rub ležaja može se ostrugati prije nego što se stroj uopće pokrene.
Za mnoge metričke konfiguracije, uobičajena početna točka je tolerancija H7 za provrt kućišta i tolerancija h7 ili h8 za osovinu, ali stvarno pristajanje uvijek treba provjeriti prema odabranom materijalu ležaja i očekivanom toplinskom širenju. Čistiji način da izbjegnete zabunu je slijediti tolerancije i smjernice za ugradnju za brončane čahure bez ulja prilikom postavljanja novih sklopova ili zamjene istrošenih ležajeva.
Obratite pozornost na osovinu i rubove kućišta. Mali skos na ulazu u kućište štiti ležaj od struganja tijekom umetanja. Vrh osovine također treba biti skošen kako se film za prijenos ne bi oštetio kada se osovina prvi put umetne. Ovi jednostavni detalji postavljaju prerano trošenje u aplikacijama koje inače izgledaju ispravno na papiru.
Razmatranje izvora i kvalitete
Kada su samopodmazivi ležajevi standardizirani u stroju, dosljednost od serije do serije važna je koliko i početni odabir. Mala promjena u sastavu legure bakra ili sadržaju maziva može utjecati na nosivost, trajanje i vijek trajanja. Za opremu za automatizaciju koja mora raditi godinama, sljedivost materijala je stoga dio specifikacije.
Dobavljači koji kontroliraju vlastiti proces lijevanja bakrene legure mogu brže reagirati na nestandardne veličine i prilagođene zahtjeve za materijalima. Interno lijevanje također omogućuje proizvođaču izravnu provjeru sastava materijala. Spektroskopsko ispitivanje u fazi peći i konačnog proizvoda pomaže potvrditi da isporučeni ležaj odgovara dogovorenoj ocjeni, dok izvješća o ispitivanju trećih strana pružaju neovisne dokaze za proizvođače strojeva koji trebaju dokumentirati kvalitetu komponenti svojim kupcima.
Dosljednost dimenzija i prilagođena strojna obrada
Oprema za automatizaciju rijetko koristi jednu veličinu ležaja u cijelom stroju. Moduli za kretanje, alati na kraju kraka, sklopovi za izbacivanje kalupa i prilagođeni prijenosni sustavi često zahtijevaju metričke veličine koje ne odgovaraju točno standardnim kataloškim proizvodima. U tim slučajevima postoji mogućnost strojne obrade ležaja od lijevanog ili sinteriranog materijala na određeni promjer, duljinu i dimenziju prirubnice korisnika od kataloškog broja.
Pitajte može li proizvođač ležaja isporučiti proizvode s kontroliranom tolerancijom provrta, dosljednom debljinom stijenke i čistim lomljenjem rubova. Mogućnosti CNC tokarenja i brušenja su važne jer mala razlika u zaobljenosti može utjecati na to koliko se glatko pomiče klin za vođenje. Proizvođač sa vlastitom strojnom obradom također može podnijeti male količine proizvodnje bez dijeljenja narudžbi na više vanjskih procesa.
Pravi samopodmazujući ležaj za opremu za automatizaciju je onaj koji odgovara stvarnom ciklusu kretanja, a ne samo nazivnom opterećenju namotaja. Započnite s obitelji ležajeva, potvrdite PV vrijednost, provjerite uvjete osovine i kućišta, a zatim surađujte s proizvođačem koji može podržati standardne i prilagođene zahtjeve. Čineći to, smanjujete bodove održavanja, poboljšavate pouzdanost ciklusa i gradite strojeve koje je lakše održavati u radu.
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
