-
 JDB čvrsto podmaziva ležaj JDB650 Samopodmazujući mesingani ležajevi bez ulja
-
 JDB čvrsto podmaziva ležaj Grafitni brončani habajući blok bez prirubnice, kvadratna samopodmazujuća brončana vodilica JESW
-
 Bimetalni ležaj koji zadržava ulje 200#B Bimetalna čahura od legure bakra s čeličnom podlogom, čahura kliznog ležaja kompozita čelik-bakar
-

-

-
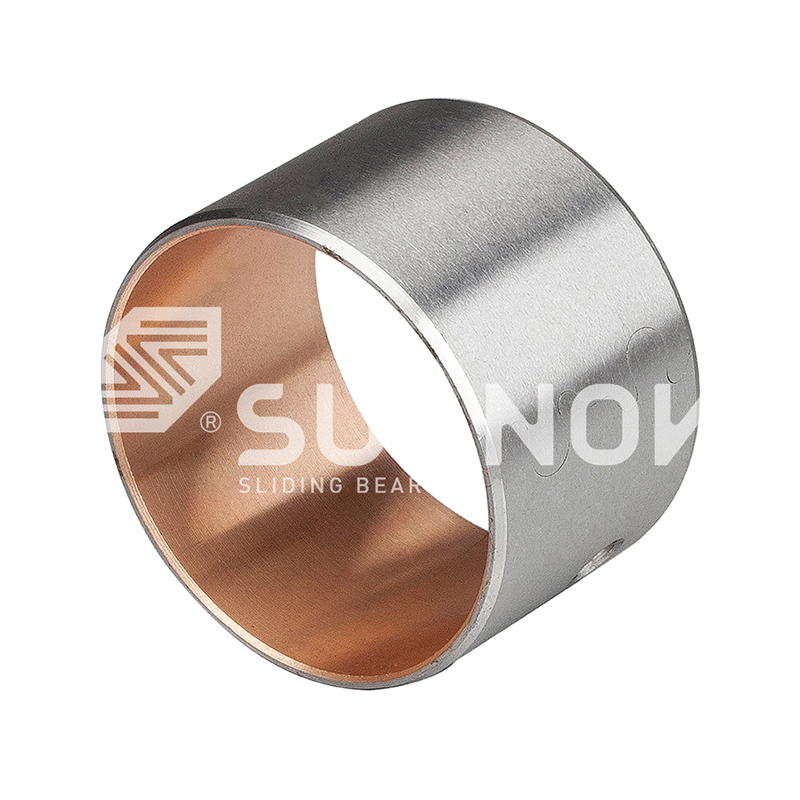 JF-800 Bi-metal ležaj JF-700 BI-Metal koji nosi teške samo-podmazive čahure rukava
-
 FB090 brončana omotana ležaja FB094 Brončani zamotani ležaj s brtvama
-
 FB090 brončana omotana ležaja FB09G brončana omotana ležaja


OEM proizvodnja samopodmazujućih brončanih čahura: postupci, materijali i vodič za kontrolu kvalitete
Vijesti o industriji-Inženjer za održavanje kalupa u tvornici za utiskivanje automobila izvlači istrošenu čahuru vodilice za izbacivanje i nalazi da se broj dijela više ne proizvodi. Zamjena mora odgovarati istom provrtu, istoj visini prirubnice i duljem servisnom intervalu od originala. U tom trenutku zadatak prestaje biti narudžba rezervnih dijelova i postaje OEM projekt proizvodnje samopodmazujućih brončanih čahura: crtež, slučaj opterećenja i specifikacija materijala koje dobavljač mora pretvoriti u gotovu sljedivu komponentu. Specijalizirani proizvođači kao što je Zhejiang Shuangnuo Bearing Technology Co., Ltd. upravljaju cijelim lancem, od topljenja legure do konačne strojne obrade.
OEM proizvodnja samopodmazujućih brončanih čahura znači proizvodnju čahura prema izvornoj inženjerskoj specifikaciji kupca umjesto isporuke kataloškog standarda. Pokriva stupanj legure, vrstu i distribuciju krutog maziva, tolerancije dimenzija, završnu obradu površine i ispitne dokumente koji dokazuju da dio zadovoljava crtež.
10 godina kontinuiranog istraživanja i razvoja samopodmazujućih legura bakra
80 CNC tokarilice, strojevi za tokarenje i obradni centri u tvrtki
0,05-0,12 koeficijent suhog trenja bronce umetnute grafitom
200 MPa tipično statičko opterećenje za vrste lijevane bronce
Što definira OEM samopodmazujuću brončanu čahuru
OEM samopodmazujuća brončana čahura definirana je svojom specifikacijom, a ne veličinom. Razlika od standardne čahure je u tome što je svaki kritični atribut, od kemijskog sastava do skošenja ruba, fiksiran na crtežu i provjeren prema njemu.
Osnovne karakteristike OEM specifikacije
- Vrsta legure s kontroliranim kemijskim sastavom, poput kositrene bronce, aluminijske bronce ili mjedi.
- Tip krutog maziva (grafit, molibden disulfid ili slično) i njegov uzorak džepića u nosivoj stijenci.
- Tolerancije dimenzija za provrt, vanjski promjer, duljinu i položaj prirubnice.
- Površinska obrada, obrada rubova i zahtjevi za čistoćom koji štite film za prijenos.
- Podaci o prihvaćanju: potvrde o materijalu, rezultati mehaničkih ispitivanja i izvješća o inspekciji treće strane.
Definicija
OEM proizvodnja samopodmazujućih brončanih čahura je proizvodnja brončanih čahura s ugrađenim krutim mazivima, izrađenih prema izvornoj specifikaciji kupca i potvrđenih kontrolom sastava, inspekcijom dimenzija i dokumentiranim testiranjem.
Kada je dio proizveden na ovaj način, kupac kontrolira ishod. Kada se proizvodi iz nošenog uzorka ili kataloškog popisa dimenzija, dobavljač kontrolira ishod i predviđanje vijeka trošenja postaje nagađanje.
Tri proizvodna puta: lijevani, sinterovani, omotani
Tri proizvodne rute pokrivaju gotovo sve OEM samopodmazujuće brončane čahure: kontinuirano ili centrifugalno lijevanje, sinteriranje na čeličnu podlogu i brončano omatanje.
| Ruta | Kako se pravi | Tipične legure | Najbolje aplikacije |
| Lijevana bronca | Talina izlivena kroz kontinuirano ili centrifugalno lijevanje, zatim strojno obrađena | Kositrena bronca, aluminijska bronca, mjed | Visoka udarna opterećenja, debele stijenke, veliki promjeri, male količine rada po narudžbi |
| Sinterirani bimetalni | Brončani prah sinteriran na čeličnu podlogu, zatim dovršen | Brončani sloj na čeliku s disperziranim čvrstim mazivom | Tanke stijenke, masovna proizvodnja, dosljedno trenje, troškovno osjetljive vožnje |
| Umotana u broncu | Brončana traka s džepovima za podmazivanje smotana u gotov cilindar | Brončana traka s grafitnim čepovima | Laka do srednja opterećenja, brza isporuka, jednostavni provrti |
Lijevane rute dominiraju kada primjena treba debeli zid, jaku interferenciju ili nestandardnu geometriju. U kontinuiranom lijevanju legura se skrućuje u kontroliranom dijelu prije strojne obrade, što daje gusti materijal s ravnomjernom raspodjelom grafita. Za kupce koji trebaju ovaj put, Zhejiang Shuangnuo proizvodi JDB600 lijevani brončani samopodmazujući ležajevi kao posebna linija proizvoda.
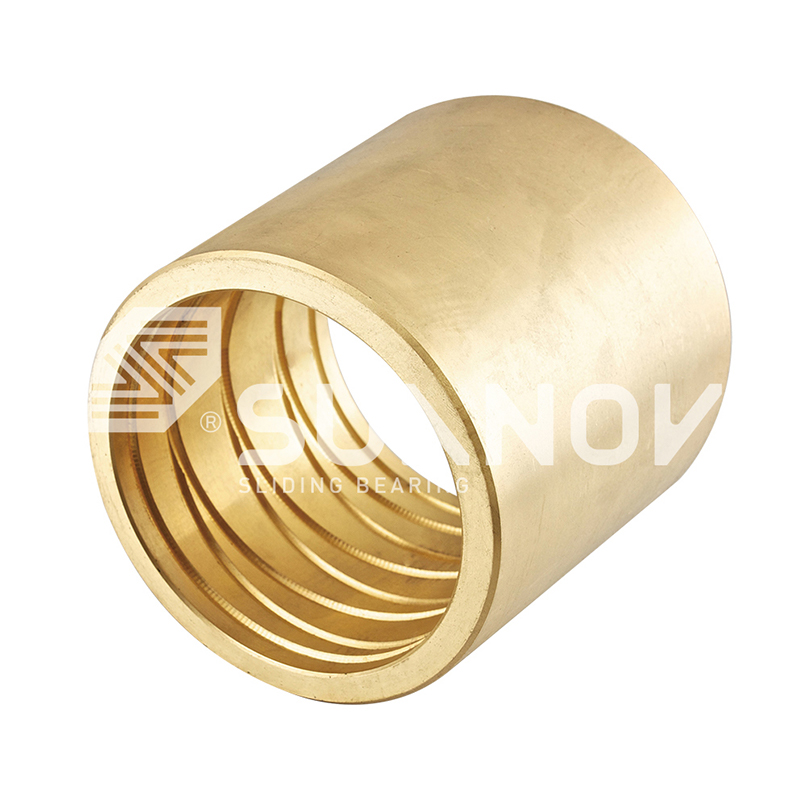 Veleprodaja JDB-600 lijevanih samopodmazujućih brončanih vodilica, dobavljači ležajeva, Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB-600 lijevana samopodmazujuća brončana čahura vodilice Dobavljači, tvrtka, W... Pogledajte proizvod →
Sinterirane bimetalne čahure koriste čeličnu podlogu za strukturnu čvrstoću i sloj sinterirane bronce za klizne performanse. Odgovaraju dizajnu tankih stijenki proizvedenom u većim količinama. The SF1 ležajevi bez ulja sa slojem sinterirane bronce koje proizvodi tvrtka pripadaju ovoj obitelji i naširoko se primjenjuju u hidrauličkim i općim strojevima.
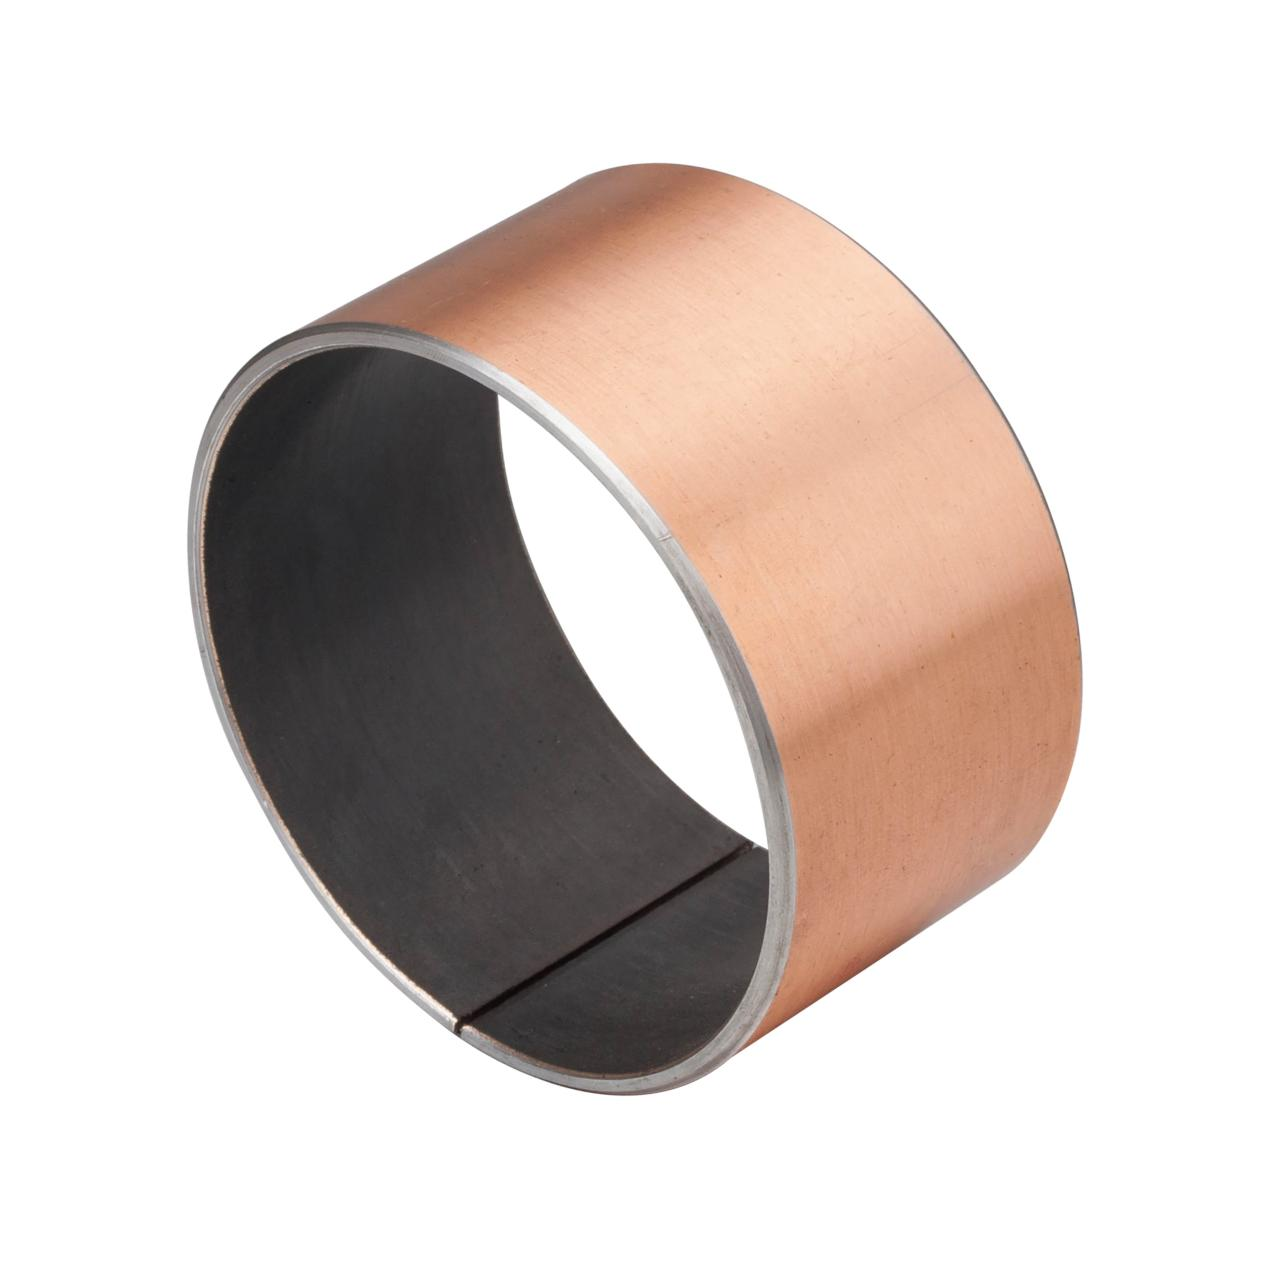 Veleprodajni SF-1 samopodmazujući ležaj bez održavanja za teške uvjete rada Zhejiang Shuangnuo Bearing Technology Co., Ltd. je kineski SF-1 samopodmazujući ležaj bez održavanja za zahtjevne primjene - niske... Pogledajte proizvod →
Zamotane brončane čahure izrađene su od trakastog materijala, što skraćuje proizvodni lanac i smanjuje troškove za jednostavne cilindrične dijelove.
Za kvalitetu lijevanja, legura se topi, izlijeva i strojno obrađuje; kruto mazivo se posebnom operacijom utiskuje u izbušene rupe ili utore. Za sinterirane i omotane vrste, mazivo se ugrađuje u strukturu materijala tijekom oblikovanja.
Izbor legura i krutih maziva
Odabir legure postavlja strop opterećenja i temperature; izbor čvrstog maziva određuje ponašanje trenja i trošenja. Prvo odaberite leguru, a zatim uskladite mazivo s uvjetima okoline.
Obitelji legura i njihove granice
Kositrena bronca je zadana za otpornost na trošenje i obradivost pod umjerenim opterećenjima. Aluminijska bronca nudi veću čvrstoću i bolju otpornost na habanje u teškim ili abrazivnim uvjetima. Mjed je niža cijena i laka je za strojnu obradu, što je čini privlačnom za primjene vodiča gdje su opterećenja skromna.
Čvrsta maziva u brončanim čahurama
Grafit je najčešće ugrađeno mazivo. Ostaje stabilan na zraku do otprilike 400 C i stvara kontinuirani prijenosni film na osovini. Molibden disulfid radi bolje u vakuumu ili okolini sa suhim plinom gdje grafit gubi nisko trenje. Uzorak džepova, bilo da su izbušene rupe, utori ili tkana mreža, određuje koliko brzo će se folija obnoviti nakon brisanja.
Tablica u nastavku uspoređuje tipične ocjene statičkog opterećenja prema proizvodnom putu. Točne vrijednosti ovise o debljini stjenke, stanju legure i brzini, pa ih uvijek provjerite prema ispitivanim podacima dobavljača.
0,05 do 0,12
Tipični raspon koeficijenata suhog trenja za broncu s umetnutim grafitom koja trči po osovini od kaljenog čelika nakon stvaranja filma za prijenos.
Za dizajne na bazi mesinga s ugrađenim grafitom, JDB650 mesingane čahure za čvrsto podmazivanje koje nudi Shuangnuo su standardna platforma za aplikacije vodilica i izbacivača.
 Veleprodaja JDB650 samopodmazujućih mesinganih ležajeva bez ulja Dobavljači, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB650 samopodmazujuća mesingana čahura bezuljnih ležajeva Dobavljači, tvrtka, mi Wh... Pogledajte proizvod →
Prije finaliziranja stupnja materijala, usporedite radnu brzinu i opterećenje s PV ograničenjem ležaja u tehnička analiza granice PV i stope trošenja za samopodmazujuće brončane čahure .
Strojna obrada, tolerancije i završna obrada površine
Preciznost strojne obrade odlučuje hoće li samopodmazujuća čahura raditi tiho i ravnomjerno se trošiti tijekom svog projektiranog vijeka trajanja. Čahura s preciznom legurom, ali grubim provrtom će rano otkazati.
Tipični rasponi tolerancije
Većina OEM čahura specificirana je s provrtom H7 za kliznu površinu i interferentnim nasjedanjem na vanjskom promjeru. Provrti se obično održavaju na plus 0,025 do plus 0,050 mm, dok sjedište kućišta zahtijeva okruglost unutar nekoliko mikrona. Strana osovine obično koristi zazor f7 ili g6.
Završna obrada površine i rubova
Završna obrada provrta rijetko se mora polirati; raspon od 0,8 do 1,6 mikrometara Ra čuva prijenos maziva dok izbjegava prerano naslaga. Iskošeni rubovi i očišćeni rubovi važniji su nego što većina crteža pokazuje, jer oštar rub može ostrugati grafitni film s osovine pri prvim potezima. Ne pooštravajte toleranciju bez funkcionalnog razloga, jer svaki dodatni mikron kontrole povećava troškove obrade.
Varijacija u okruglosti provrta od 0,01 mm može smanjiti efektivno kontaktno područje i podići lokalni pritisak dovoljno da skrati vijek trajanja za mjerljivu marginu. Odredite što vaš sklop treba, a ne što stroj može postići.
Za praktične vrijednosti uklapanja, pogledajte upute za ugradnju i tolerancije za brončane čahure bez ulja , koji pokriva smetnje, zazor i preporučene korake pripreme provrta.
Kontrola kvalitete koja štiti OEM program
Pouzdana opskrba OEM ovisi o kontroli kemijskog sastava u fazi taljenja, a ne samo o završnoj inspekciji. Ako legura odstupa u peći, nikakva količina strojne obrade neće povratiti kapacitet opterećenja.
U Zhejiang Shuangnuo Bearing Technology Co., Ltd., legura se lijeva unutar tvrtke i prati spektroskopijom prije, tijekom i nakon izlijevanja. Tvrtka upravlja s više od 80 CNC tokarilica, CNC strojeva za tokarenje i obradnih centara, što drži korake lijevanja i završne obrade pod istim krovom. Laboratoriji trećih strana povremeno provjeravaju sastav materijala i mehanička svojstva, a mjerodavna izvješća o ispitivanju dostupna su na zahtjev.
- Analiza spektra u peći za potvrdu kemije legure prije i tijekom lijevanja.
- Mehaničko ispitivanje na kuponima za provjeru tvrdoće, vlačne čvrstoće i istezanja.
- Certifikati o ispitivanju materijala koji prate isporučenu seriju do njezine taline.
- Neovisna inspekcija treće strane za programe koji zahtijevaju vanjske dokaze.
Kupci bi trebali navesti zahtjev za certifikaciju u narudžbenici. Dobavljač koji lijeva vlastitu leguru i provodi spektroskopiju u peći može dokazati priču o materijalu; dobavljač koji kupuje odljevke s tržišta ne može.
Kako strukturirati OEM upit
Najbrži način za dobivanje točne ponude je slanje cjelovitog skupa specifikacija, a ne istrošenog uzorka ili jednog crteža. Nepotpuni unosi proizvode privremenu cijenu i kasnije mijenjaju narudžbe.
- Pošaljite mjerni crtež s tolerancijama, završnom obradom površine i bilješkama o obradi rubova.
- Navedite stupanj i tvrdoću legure ili sastav materijala izvornog dijela.
- Navedite opterećenje, brzinu, temperaturu i uvjete okoline za PV validaciju.
- Definirajte kriterije prihvatljivosti: mjernu metodu, izvješće o materijalu, certifikate trećih strana.
- Dajte prognozu količine i ciljno vrijeme isporuke kako bi dobavljač mogao planirati serije lijevanja.
| Specifikacijsko polje | Zašto je to važno |
| Provrt, vanjski promjer, duljina, prirubnica | Definira pristajanje i sprječava korekcije obrade prije sastavljanja |
| Vrsta i tvrdoća legure | Postavlja gornju granicu opterećenja i habanje |
| Vrsta maziva i uzorak džepova | Postavlja trenje, raspon temperature i kvalitetu filma |
| Opterećenje, brzina, temperatura, okolina | Potvrđuje PV ocjenu i predviđeni vijek trajanja |
| Izvješća o ispitivanju i certifikati | Definira prihvaćanje, sljedivost i granice odgovornosti |
Kada je prilagođeni grm izvan standardnih kataloških veličina, navedite najbližu standardnu referencu i modificirane dimenzije. To skraćuje vrijeme ocjenjivanja i dobavljaču daje osnovu za toleranciju i ponašanje materijala. Vidite vodič za prilagođene brončane čahure s nestandardnim dimenzijama i tolerancijama za detalje.
Često postavljana pitanja
Koliko dugo traje OEM samopodmazujuća brončana čahura?
Životni vijek ovisi o PV vrijednosti, tvrdoći osovine i o tome hoće li se tijekom probijanja formirati stabilan prijenosni film. Dobro dizajnirane brončane čahure s ugrađenim grafitom obično rade tisućama sati pod stalnim opterećenjem; aplikacije s velikim trenutnim opterećenjem oslanjaju se na iste džepove maziva za obnovu filma nakon svakog događaja.
Mogu li te čahure raditi potpuno bez ulja?
Da, ali površina još uvijek treba kratko razdoblje uhodavanja tijekom kojeg se ugrađeno mazivo prenosi na osovinu. Nakon što se formira film za prijenos, čahura radi na suhom s koeficijentom trenja u rasponu od 0,05 do 0,12 na pravilno završenoj čeličnoj osovini.
Koje dimenzije moraju biti prikazane na crtežu?
Najmanje, provrt, vanjski promjer, duljina, dimenzije prirubnice, skošenja i njihova odstupanja. Dodajte završnu obradu površine i zaobljenost za provrt, jer oni izravno kontroliraju stvaranje filma i jednoličnost trošenja.
Kako se kvaliteta legure provjerava u OEM programu?
Spektroskopija u fazi taljenja potvrđuje sastav prije izlijevanja, a periodično testiranje treće strane potvrđuje mehanička svojstva. Kupci bi trebali zatražiti potvrde o ispitivanju materijala sa svakom isporukom i, za kritične programe, neovisno izvješće o inspekciji.
Ako standardni proizvod ne odgovara vašem slučaju opterećenja, pošaljite crtež i radne uvjete. Shuangnuo može ponuditi OEM dizajn temeljen na vlastitoj lijevanoj leguri, internoj strojnoj obradi i dokumentiranoj kontroli kvalitete.
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
