-
 JDB čvrsto podmaziva ležaj JTW kruto mazivo, grafitni, brončani potisni ležaj bez ulja
-
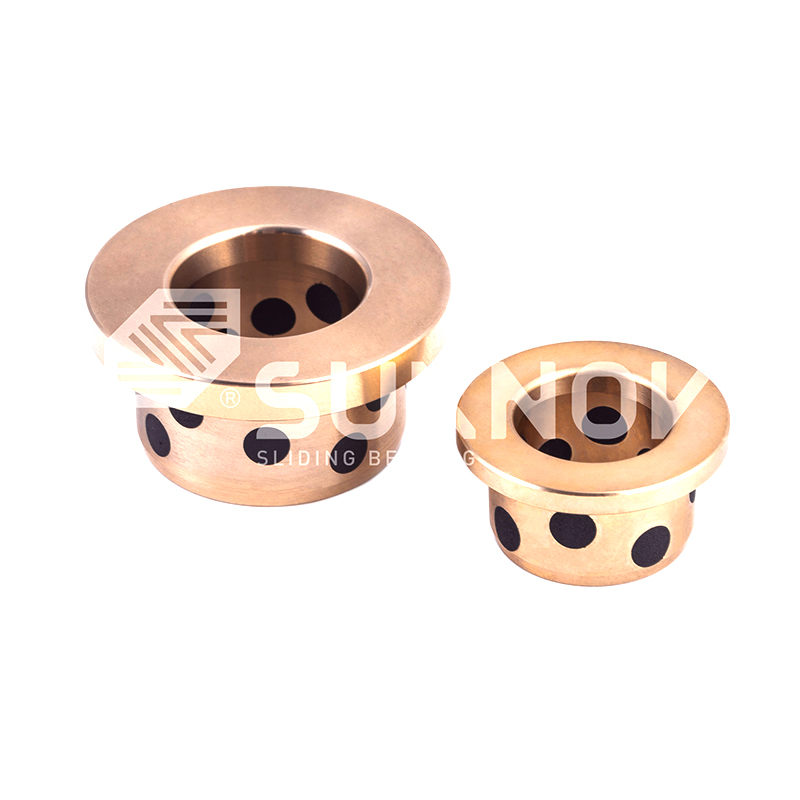 JDB čvrsto podmaziva ležaj Brončana čahura s prirubnicom od grafita, samopodmazujući brončani klizni ležaj bez ulja GB71 NAAMS
-
 JDB čvrsto podmaziva ležaj Grafitni brončani habajući blok bez prirubnice, kvadratna samopodmazujuća brončana vodilica JESW
-
 Bimetalni ležaj koji zadržava ulje Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 Bimetalni ležaj koji zadržava ulje 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-

-

-
 FB090 brončana omotana ležaja FB094 Brončani zamotani ležaj s brtvama


Sinterirane brončane čahure u odnosu na pune brončane čahure: praktični vodič za odabir
Vijesti o industriji- Inženjer koji mijenja čvrstu brončanu čahuru podmazanu mašću svakih šest tjedana često može produžiti interval na više od godinu dana prelaskom na uljem impregniranu brončanu čahuru od sintera, dok će isti sinterirani dio rano otkazati pod stalnim visokim opterećenjem i velikom brzinom koja zahtijeva gustu stijenku i vanjski dovod ulja od čvrste bronce. Poroznost je ono što ih razdvaja.
Što odvaja sinterirane i čvrste brončane čahure
Sinterirane brončane čahure izrađuju se kompaktiranjem brončanog praha i njegovim sinteriranjem u poroznu strukturu koja skladišti ulje, dok su čvrste brončane čahure strojno izrađene od potpuno guste lijevane ili ekstrudirane šipke i oslanjaju se na mazivo koje se dovodi izvan provrta. Ta jedna razlika pokreće svaku drugu usporedbu u ovom članku.
Put sinteriranja: prah, preša i peć
Brončani prah se preša u matricu do gotovo konačnog oblika i zagrijava u peći kako bi se spojile čestice, ostavljajući kontroliranu mrežu međusobno povezanih pora od 15 do 25 posto koja je vakuumski impregnirana uljem. Proces je blizu neto oblika, što sinterirane čahure čini učinkovitima za standardne metričke veličine i veliki volumen. Kada je potrebna jača čelična ljuska ispod poroznog sloja, Zhejiang Shuangnuo Bearing Technology Co., Ltd. preporučuje takav dizajn kao bimetalni ležaj koji zadržava ulje sa slojem sinteriranog bakra na čeličnoj podlozi .
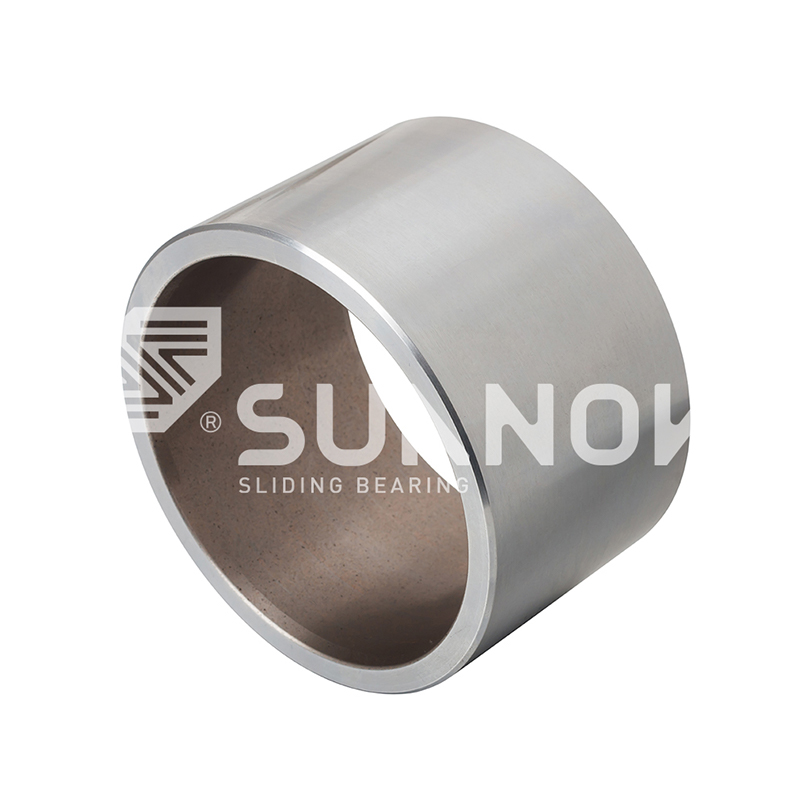 Veleprodajni 200#B bimetalni ležaj koji zadržava ulje (čelična podloga bakar sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. je kineski 200#B bimetalni ležaj koji zadržava ulje (čelična podloga od bakra sinter s čvrstim L... Pogledajte proizvod →
Čvrsti put: lijevana šipka, zatim strojna obrada
Čvrste brončane čahure počinju kao centrifugalne ili kontinuirano lijevane šipke i završavaju se tokarenjem, bušenjem i provlačenjem. Nema namjerne poroznosti, tako da je stijenka potpuno gusta, podnosi veća opterećenja i dopušta velike promjere, tijela s prirubnicama, utore za klinove, žljebove za ulje i nestandardne legure poput aluminijske bronce ili bronce s visokim udjelom olova.
Sinterirana brončana čahura je prešana i sinterirana porozna brončana komponenta koja skladišti ulje u 15 do 25 posto međusobno povezanih pora i oslobađa ga toplinskim širenjem tijekom rada. Čvrsta brončana čahura potpuno je gusta strojno obrađena komponenta koja ovisi o mazivu ili ulju koji se dobavljaju izvan provrta ili o čvrstim čepovima za podmazivanje ugrađenim u stijenku.
Strukturne razlike koje odlučuju o izvedbi
Poroznost je jedino svojstvo koje dijeli dvije obitelji čahura, jer stvara samostalno skladištenje ulja na štetu tlačne čvrstoće, udarne žilavosti i maksimalne radne temperature.
| Vlasništvo | Sinterirana brončana čahura | Čvrsta brončana čahura |
| Poroznost | 15 do 25 posto, međusobno povezani | U biti nula |
| Skladištenje ulja | Unutarnje pore, vakumski impregnirane | Nijedan; potrebna vanjska mast ili ulje |
| Tipično PV ograničenje pri maloj brzini (MPa-m/s) | 1.8 impregniran uljem | 5.6 sa strojno izrađenim žljebovima za ulje |
| Relativna statička nosivost | Otprilike 50 posto krutine jednake veličine | Osnovno (najviše) |
| Maksimalni praktični promjer | Ograničeno prešom i peći za sinteriranje | Ograničeno samo lijevanjem i strojnom obradom |
| Tolerancija provrta | IT6 do IT7 nakon dimenzioniranja | IT5 do IT7 strojno obrađeni |
Nosivost, PV ograničenja i vijek trajanja
Za stalna visoka opterećenja, čvrsta bronca je sigurniji materijal; za umjerena opterećenja s radom bez održavanja, sinterirana bronca je radno rješenje. Inženjerska skraćenica je PV granica, umnožak pritiska u ležaju i brzine klizanja.
Tipična sinterirana čahura impregnirana uljem ima ocjenu od blizu 1,8 MPa-m/s u kontinuiranom radu pri niskim brzinama, dok čvrsta čahura sa žljebovima i prisilnim uljem postigne otprilike 5,6 MPa-m/s; praktične posljedice pokrivene su u našem brončana čahura PV ograničenja i strategija nadogradnje vodič.
15-25% Međusobno povezana poroznost u sinterovanoj bronhiji; blizu nule u punoj bronci
2x Veća statička nosivost pune bronce na jednakim dimenzijama
1.8 Tipično PV ograničenje (MPa-m/s) za uljem impregniranu sinteriranu čahuru
5.6 Tipično PV ograničenje (MPa-m/s) za užljebljenu čvrstu čahuru s dovodom ulja
Tipične proračunske vrijednosti u MPa-m/s za čahure na kaljenim vratilima pri površinskim brzinama ispod 0,5 m/s. Stvarna ograničenja ovise o temperaturi, hlađenju i završnoj obradi osovine.
Vijek trajanja slijedi isti obrazac. Potpuno podmazana čvrsta bronca duže zadržava svoju geometriju provrta pri brzini, tako da se sinterirana bronca rijetko specificira za kontinuirano rotirajuće osovine iznad 0,5 m/s osim ako je opterećenje malo. U oscilirajućim, stop-start ili slabo podmazanim uvjetima, sinterirana bronca često bolje preživi jer ne ovisi o mazalici koja postiže krunu provrta. Tvrdoća osovine iznad HRC 45 i završna obrada finija od Ra 0,8 preporučuju se za oba; dublji pogled na dugovječnost sinterirane u odnosu na lijevanu bronhanu čahuru pojavljuje se u našoj analizi održavanja.
Trenje, stvaranje filma i ponašanje pri trčanju
Sinterirana bronca stvara svoj vlastiti uljni film bez vanjskog dovoda, dok čvrsta bronca treba utore i izvor maziva, ali nakon podmazivanja tolerira mnogo oštriji kontinuirani rad.
Sinterirani mehanizam je toplinski: kako osovina zagrijava provrt, ulje u porama se širi na površinu i formira granični film; kada se ležaj ohladi, ulje se uvlači natrag. Rezerva je konačna i na kraju treba ponovnu impregnaciju. Čvrsta bronca ne može skladištiti ulje, tako da trenje ovisi o geometriji utora, viskoznosti i opskrbnom tlaku; kada su oni ispravni, radi hladnije i zadržava razmak mnogo dulje pri brzini.
Gdje je vanjsko ulje neprihvatljivo, ali je opterećenje prestroga za običnu poroznu stijenku, čahura od lijevane bronce s čvrstim čepovima za podmazivanje, kao što je JDB600 lijevani brončani samopodmazujući ležaj , opskrbljuje gustu strukturu čvrste bronce s ugrađenim isporukom suhog maziva.
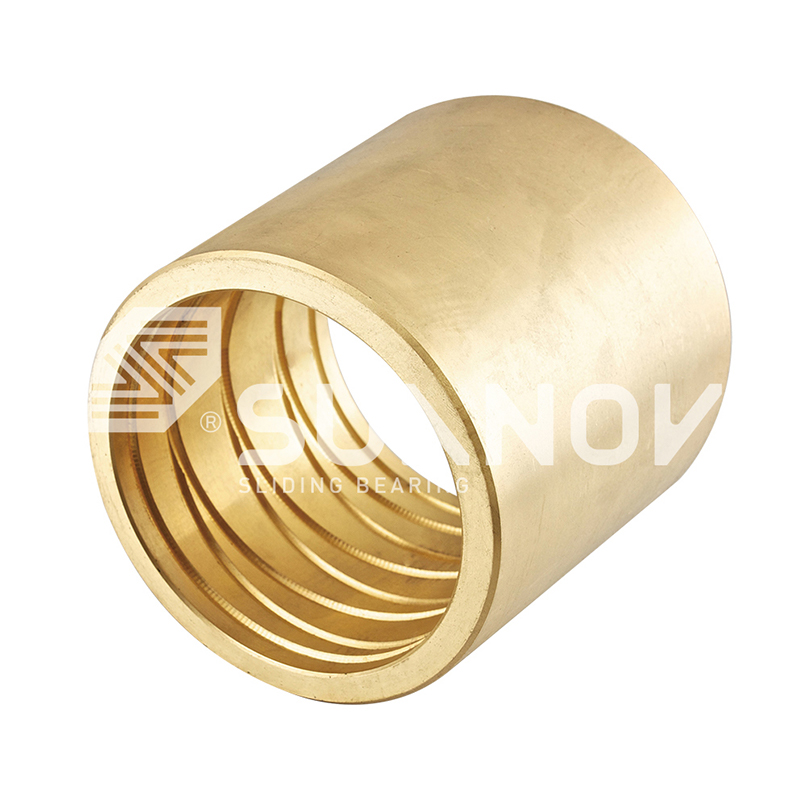 Veleprodaja JDB-600 lijevanih samopodmazujućih brončanih vodilica, dobavljači ležajeva, Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina JDB-600 lijevana samopodmazujuća brončana čahura vodilice Dobavljači, tvrtka, W... Pogledajte proizvod →
Odaberite sinterovanu broncu kada
- Pristup za održavanje je loš ili stroj radi bez nadzora
- Dužnost je oscilirajuća, stop-start ili povremena
- Opterećenje je umjereno, a površinska brzina ostaje mala
- Standardne metričke veličine i obujmi proizvodnje iznad 1000 komada
Odaberite čvrstu broncu kada
- Brzina vratila i PV su visoki i kontinuirani
- trajanjaa ili udarna opterećenja približavaju se granicama sinteriranih materijala
- Dostupni su sustavi za hlađenje i podmazivanje
- Potrebni su veliki provrti, prirubnice, utori za klinove ili nestandardne legure
Troškovi, tolerancije i proizvodna ograničenja
Sinterirana bronca pobjeđuje u velikim volumenima i standardnim veličinama; čvrsta bronca pobjeđuje tamo gdje fleksibilnost strojne obrade, velike provrti ili nestandardne legure pokreću posao.
Sinteriranje ima trošak alata koji se amortizira preko volumena, nakon čega slijede niski troškovi po komadu materijala i strojne obrade. Čvrsta ruta koristi lijevanu šipku i plaća se za svaki okrenuti čip, ali ne treba matricu, tako da je jeftinija za jednokratne popravke i prototipove. Veličina preše i peći također ograničava sinterirane dijelove na kompaktne promjere, obično ispod 150 mm, dok čvrsta bronca može doseći nekoliko stotina milimetara.
Tolerancije se razlikuju iz istog razloga. Sinterirane čahure su dimenzionirane ili kovane nakon sinteriranja i obično drže IT6 do IT7 provrte; strojno obrađena puna bronca drži IT5 do IT7 s potpunom kontrolom koncentriranosti, pravokutnosti prirubnice i završne obrade, što je ono što brončana čahura bez ulja, tolerancija i vodič za ugradnju objašnjava u praktičnim terminima.
Proces odabira u četiri koraka
Definirajte opterećenje, brzinu, pristup podmazivanju i volumen proizvodnje; ispravna obitelj čahura tada postaje očita.
- Izračunajte PV vrijednost na radnoj točki i usporedite je s gornjim referencama od 1,8 i 5,6 MPa-m/s. Ako vrijednost premašuje granicu sinteriranja u potrebnom vijeku trajanja, prijeđite na čvrstu broncu.
- Provjerite pristup podmazivanju. Ako je položaj ležaja zatvoren, bez nadzora ili kontaminiran, unutarnja rezerva ulja sinterirane bronce je odlučujuća prednost.
- Postavite dimenzije provrta, toleranciju, dodatke i količinu. Standardne metričke veličine iznad 500 komada favoriziraju sinterirane; velike rupe, nestandardne legure i kratke serije favoriziraju strojno obrađenu čvrstu broncu.
- Potvrdite sastav materijala i mehaničke podatke kod proizvođača. Zhejiang Shuangnuo Bearing Technology Co., Ltd. pruža spektrokemijske analize i izvješća o mehaničkim ispitivanjima za proizvode od sinterirane i lijevane bronce.
Za kompaktne visokoopterećene sklopove bez pristupa za održavanje, an SF1B sinterirani ležaj na bazi bronce iz obitelji SF-1 je praktična srednja opcija jer njegov premaz od mješavine polimera povećava nosivost dok provrt ne zahtijeva održavanje.
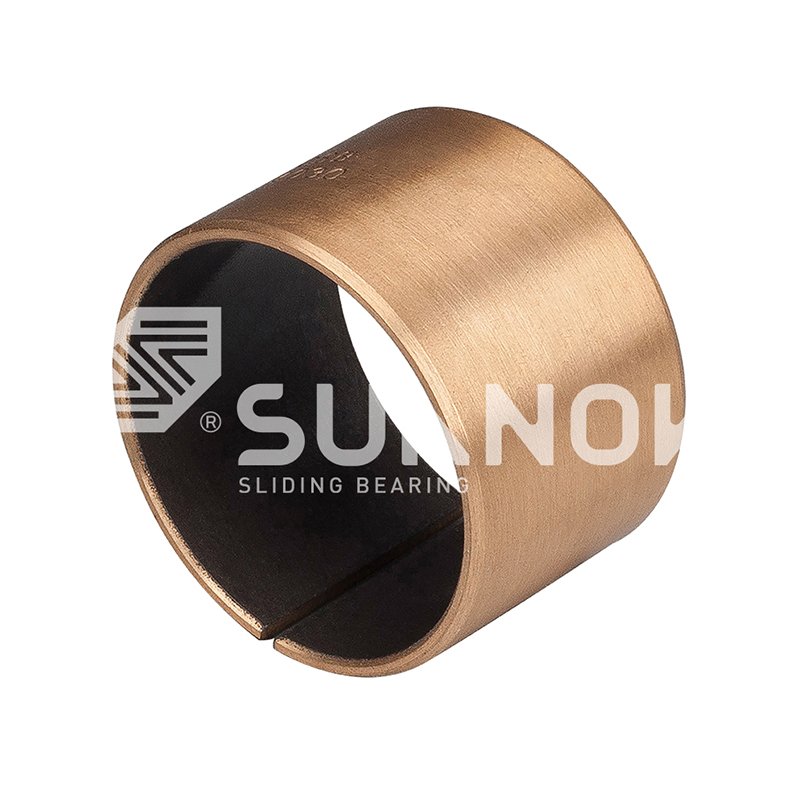 Veleprodaja SF-1B brončanog ležaja visoke nosivosti, niskog trenja | Samopodmazivanje Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Kina SF-1B Brončani ležaj visoke nosivosti, niskog trenja | Samopodmazujuća bronca ... Pogledajte proizvod →
Često postavljana pitanja
Kratki odgovori na pitanja koja inženjeri najčešće postavljaju kada uspoređuju ova dva materijala čahura.
Je li sinterirana bronca jača od pune bronce?
ne Poroznost koja omogućuje sinteriranoj bronci da skladišti ulje također smanjuje njenu tlačnu i vlačnu čvrstoću. Tipična sinterirana brončana čahura nosi otprilike polovicu većeg opterećenja iste veličine pune brončane čahure, tako da se puna brončana čahura specifično kad god granica razvlačenja dominira dizajnom.
Koja čahura traje duže, sinterirana ili puna bronca?
Ovisi o podmazivanju. Bez vanjskog sredstva za podmazivanje, sinterirana bronca obično traje duže od suhe čvrste bronce jer njezine pore oslobađaju ulje točno na mjestu gdje trenje zagrijava provrt. S jednakim podmazivanjem, čvrsta bronca dulje se odupire habanju pri velikoj brzini i visokoj PV jer njezina gusta stijenka održava zazor i bolje odvodi toplinu.
Može li se sinterirana brončana čahura raditi bez ulja?
Na tisuće sati, da, ali ne zauvijek. Ulje pohranjeno u porama troši se isparavanjem, oksidacijom i migracijom, a čahura se na kraju mora ponovno impregnirati ili zamijeniti. Povremeni i oscilirajući rad produljuje to razdoblje; stalna usluga velike brzine dramatično ga skraćuje.
Koje su tolerancije dostupne za brončane čahure?
Sinterirane brončane čahure dimenzioniraju se nakon sinteriranja i obično imaju toleranciju provrta IT6 do IT7. Čvrste brončane čahure su strojno obrađene i mogu se držati na IT5 do IT7 uz kontrolu okruglosti, koncentriranosti, pravokutnosti prirubnice i završne obrade površine. Obje rute omogućuju prirubnicu, zabrtvljene ili nestandardne varijacije legura.
Kontaktirajte nas //
Imate pitanja? Javite se!
Zhejiang Shuangnuo Bealing Technology Co., Ltd. specijaliziran za proizvodnju različitih proizvoda za podmazivanje bakrenih legura s legurama
Brze veze
Povezani proizvodi
Kontakt
- Dodati: Br. 69, TINGYAO ISTOČNI CESTA, GANYAO GRADA INDUSTRIJSKA ZONA, ŽUPANIJA JIASHAN, provincija Zhejiang, Kina
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -pošta:
© 2024 Zhejiang Shuangnuo Bealing Technology Co., Ltd.
Prilagođeni samo-podmaziva ležajevi bakrenih legura
